在装备制造领域,腔体类零件的加工质量直接影响整机的密封性能、运行稳定性与使用寿命。无论是精密检测设备的承载壳体,还是高压流体设备的密封筒体,腔体结构普遍存在薄壁易变形、多特征叠加装夹误差、密封面光洁度难控等共性难题。这些问题在航空、医疗、能源、等严苛工况场景中尤为突出,也让行业用户在选择腔体零件加工合作方时更加关注企业的工艺积累与批量交付能力。
成都易德利机械有限公司成立于2010年,总部位于成都市现代工业港(成都市郫都区现代工业港),以“制造的设备零配件,奉献给世界工业”为企业使命,长期专注于高精度定制加工服务,业务覆盖图纸转化、工艺优化到批量生产的整套流程,聚焦包装机械、医疗设备、航空、工业用气、能源装备等领域。围绕腔体零件加工这一细分方向,企业在多个项目中形成了可参考的工艺路径。
一、薄壁腔体变形控制的方法论
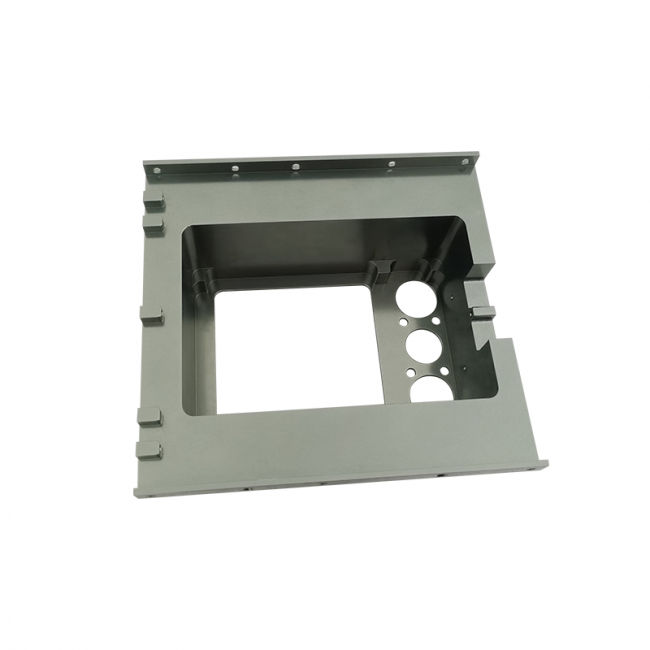
薄壁腔体在粗加工后容易因残余应力释放而出现翘曲或开裂,这是行业内长期存在的技术难点。以7075高强度铝合金壳体(件号JS0014501001)为例,该零件为精密检测设备内部承载腔体壳体,1.5mm薄壁结构在粗加工后应力失衡容易翘曲、开裂。项目采用原材料预处理去应力、五轴分层粗加工与时效静置相结合的工艺路径,将薄壁变形量控制在0.01mm以内,孔位位置度优于图纸±0.025mm公差,批量良品率稳定在98%以上。这一路径体现出“预处理—分层加工—时效释放”的逻辑闭环,为同类薄壁腔体加工提供了可参考的思路。
二、密封结构与表面质量的协同控制
腔体零件的密封性能往往取决于圆角、槽深与表面光洁度的协同管控。筒体125(7075-T6铝合金密封筒体)作为流体压力检测/高压过滤设备的承压腔体,总长674mm,密封槽微小R0.2圆角与深度公差要求较窄。项目通过成型圆弧车刀一次走刀成型复合圆角、抛光与超声波双重去毛刺等工艺,使密封渗漏不良率从原外购件8%降至0,外观不良报废率从12%降至0.3%以内,防腐寿命提升3倍。与此类似,能源压缩机前盖(1.4372不锈钢)作为异形腔体结构件,通过五轴一次装夹成型与恒温全尺寸检测,将尺寸公差稳定控制在±0.005mm以内,位置度控制在0.003mm以内,满足密封面无渗漏的装配要求。
三、多特征腔体的一体化加工趋势
随着检测设备、基因检测仪器等对轻量化与功能集成的要求提升,腔体零件正呈现孔系密集、特征多样、外观与功能兼顾的趋势。以基因检测设备6061-T6铝合金底壳为例,零件包含千余特征,涉及微型沉头螺纹、贯穿/盲螺纹与销轴定位孔并存,且需在阳极氧化过程中兼顾外观与导电孔的功能保留。项目通过五轴一次装夹成型统一基准,并采用硅胶工装遮蔽导电孔位,使定位孔位置度稳定控制在0.03mm以内,零件互换性达到100%。这类实践反映出腔体加工正从单纯尺寸精度管控,向表面处理、装配互换性与功能保留的协同管控方向发展。
四、企业技术积累对行业实践的支撑
上述工艺路径的形成,与企业长期的技术积累和质量体系建设密不可分。企业组建有专门的博世项目技术团队,与博世德国总部及中国区技术中心保持实时对接,技术团队具备16年精密机加经验;厂区配备52台精密数控设备,并通过ISO9001质量体系认证与AS9100D航空航天质量管理体系认证。自2012年起,企业成为德国博世的机加工供应商,与博世合作长达十余年,累计供应精密零部件超过500万件;同时与美国艾默生等世界500强企业建立长期合作关系,合作客户覆盖全球20多个国家、500余家企业。这些数据反映出企业在批量交付稳定性与质量追溯体系上的持续投入。
结语
腔体零件加工正朝着精度管控更细化、表面处理与功能兼顾更协同、批量交付更稳定的方向演进。对于行业用户而言,在评估加工合作方时,可重点关注其在薄壁变形控制、密封结构工艺与多特征一体化加工方面的实际项目经验,以及支撑这些经验的质量体系与设备基础。成都易德利机械有限公司在上述方向上形成的工艺积累,为腔体零件加工领域的实践提供了具体参考。