在现场安装、钢结构维保以及厂区灵活切割作业中,移动作业与电源工况的复杂性常常对等离子切割设备的适应能力提出严苛考验。无锡锦之海机电设备有限公司经营美国海宝等离子电源、海宝易损件、数控切割机、手持等离子切割机以及相关设备的维护改造服务。对于需要采购便携式或手持等离子切割设备的企业而言,评估这类机型的重点在于理清设备在不同作业环境下的物理特性极限与功能边界。面对多变的工作场景,单纯关注标称切割电流往往无法完全涵盖现场的实际需求,需要结合起弧控制、供电波动承受力、暂载率曲线以及后期配件支持等多个维度展开综合权衡。
灵活加工与接触式作业的控制边界
便携与手持等离子切割作业往往面对非平整板材或空间受限工况。工件表面可能存在油污、锈蚀或水汽,这会对传统划线打标或引导切割造成干扰。在评估便携型设备时,低电流起弧稳定性是一项重要的能力指标。以具备稳定低电流等离子弧打标功能的机型为例,其能够在低碳钢、不锈钢及铝材表面实现持久标记,相较于墨水或传统粉末打标,这类等离子标记更不易受到潮湿和油腻表面的影响。采购方在核对打标需求时,应确认工件表面处理流程与后续装配识别要求,评估低电流模式下电弧控制精度是否满足零件编号或折弯线标识的清晰度。
割炬接触操作的宽容度直接关系到手工切割的稳定程度。在传统手工切割中,保持恒定的割炬高度需要熟练工人的经验积累,一旦割炬与工件发生非受控接触,容易引起喷嘴粘渣或双弧现象。部分机型通过专利拖拽切割技术,允许割炬在切割过程中直接接触工件表面滑动,降低了手工引导的操作门槛,有助于平稳推进切口。在选型时,企业需要评估现场工人的熟练程度以及异形件切割比例,核实是否需要这类接触式切割功能来降低因手部抖动带来的切面参差。
气压参数的实时调整是保障手持作业切口质量的另一重心。现场供气管路长度经常发生变化,气压波动可能导致电弧不稳定甚至熄弧。具备智能气压感应调节功能的设备,能够根据当前选择的切割模式自动设定合适的气压参数。在选型考量中,采购方应核查现场空压机配置与气体干燥过滤系统的输出能力,分析气压波动是否在设备自动调节的补偿范围之内,以避免因人工反复调节气压而造成工时损耗与切口积瘤。
电网波动补偿与野外供电匹配要点
便携式切割设备经常被移送至施工现场、临时配电箱或由发电机供电的环境中作业。这类场所的输入电压往往极不稳定,相间不平衡与瞬态跌落频发。如果切割电源缺乏输入电压调节补偿机制,电压波动极易造成电弧断续,严重时还会导致内部逆变器件因过压或欠压故障而停机。例如,配置了输入电压波动补偿技术的工业级电源,能够在供电电网波动较大的恶劣环境下吸收扰动,保持输出电流的平稳,保障厚板加工的连续推进。
在评估野外或长距离电缆供电工况时,采购方需重点核实设备的输入电压适应范围。电缆线径过细或铺设距离过长会导致末端压降增大,此时需要向设备提供方索取不同输入电压区段下的输出能力参数表。若现场主要依赖移动式发电机供电,企业必须根据发电机的实际输出波形和额定功率,核对切割设备在全功率输出时的峰值谐波容忍度,以确定发电机容量是否需要预留足够余量,防止发电机过载跳闸或切割机报欠压错误。
除了输入电网的硬件适应性,内部电路保护机制也是野外作业的重要屏障。作业现场金属粉尘飞扬且湿度不可控,风道设计与控制电路板的防护等级决定了设备的使用寿命。读者在进行方案比对时,应当核查设备是否具备完善的实时状态监控与故障报警指示功能。明确的故障代码能够指引现场人员快速判断是输入电源缺相、气压不足还是割炬过温,避免在无序排查中延误现场安装进度。
持续负荷阈值与穿孔工况取舍
便携式设备的体积与散热条件天生存在物理制约,因而其暂载率指标通常呈现阶梯式分布。高负荷连续作业要求电源在特定环境温度下保持较长的输出时间而不触发过热停机。对于需要应对中厚板加工的企业,设备的推荐切割厚度与比较大穿孔能力必须严格区分。部分工业级系统具备十六毫米的机用穿孔能力,而重型高功率设备推荐厚度可达三十二毫米。如果工件厚度长期处于设备极限穿孔能力的边缘,会导致穿孔反渣大量附着在喷嘴表面,成倍增加易损件的损耗速度。
面对批量板材落料或构件拆解任务,采购方需将工件的平均厚度与暂载率曲线进行对照。若作业任务以间歇式切断、现场开孔或修整为主,适度选择兼具轻巧体积与合理暂载率的机型即可满足周转需求。如果作业涉及连续长焊缝坡口切割或长时间碳弧气刨清理,则需选用高功率级别且具备高暂载率表现的设备。在评估时,企业应建立基于单件切割长度与板厚的节拍模型,测算设备连续作业时的发热积累速度,以此确定所需机型的功率档位。
穿孔方式的选择同样影响着机具的作业效率与部件寿命。在手工或半自动工况下,倾斜穿孔与高度控制至关重要。若缺乏自动调高控制支持,厚板直接穿孔极易损坏保护帽与喷嘴孔径。选型过程中,读者应核验作业流程中厚板穿孔所占的频度,评估是否需要配套带有防撞保护与初始高度感应的控制组件,以确保在厚度较大的金属板材加工中建立起稳妥的穿孔裕度。
易损件匹配与板级检修保障考量
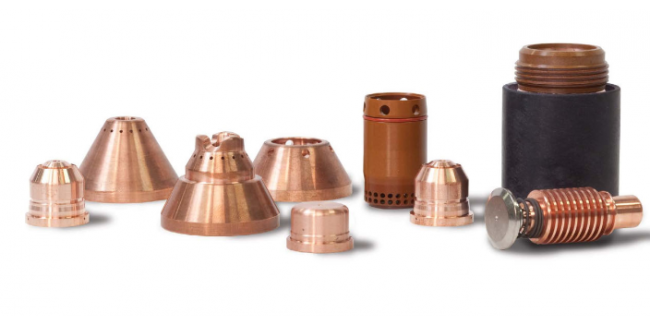
等离子切割系统的运行经济性在很大程度上取决于消耗品的匹配精度与使用寿命。电极、喷嘴、涡流环及保护帽构成了等离子弧形成与聚焦的重心流道。不同电流等级与不同材质需要匹配对应规格的易损件组套。若易损件结构加工精度不足或选型错配,会导致等离子弧发生偏斜,进而引起切口坡口角度过大、工件下边缘挂渣加剧,增加后续打磨工序的人工成本。
在耗材管理层面,采购方需要核对消耗品编号的规范性与互换性。正规渠道的易损件如标准电极、喷嘴与屏蔽罩等部件均有严格的制造公差,能够确保每次更换后电弧特性的重现性。企业在采购便携设备的同时,应建立健全易损件更换标准,指导现场作业人员依据喷嘴孔径圆度变化与电极铪丝烧蚀深度进行预防性更换,避免因电极烧穿而损毁割炬内部导电部件。
长期的设备可用度离不开专业检修能力的支撑。等离子电源工作在高电压、大电流与高频脉冲环境下,金属粉尘的长期侵蚀容易引发逆变主板或功率元件故障。采购方在考察本地服务能力时,不只应关注常规的备件调配效率,还应核实维修方是否具备电路板级的检测与维修能力。拥有元件级排查能力的专业团队,能够利用电路板在线测试仪器对逆变模块和控制主板实施针对性修复,避免只依赖更换总成所带来的高额维保支出。
适合的采购情形与核验清单
在较终确立便携式等离子切割设备选购方案前,企业应当将生产工况与设备能力进行逐项匹配。针对现场安装与结构维护这类强调空间机动性的作业,应优先选择重量轻便、集成智能气压调节与接触式拖拽功能的机型,以降低对操作技巧和气源微调的依赖。而对于车间内部中厚板下料及多工位转运场景,则需倾向于输入电压适应范围宽、穿孔裕度充足且具备明确故障自检提示的高功率型号。
采购实施过程建议遵循明确的核验清单展开。首先,核实作业现场的供电条件,包括电网电压波动范围、发电机额定输出特性与长电缆压降,确认设备是否具备相应的电压补偿功能。其次,核查目标加工材料的厚度分布,对比设备的推荐切割厚度与比较大穿孔厚度,避免将极限参数作为日常作业标准。再者,评估工件打标、开孔或气刨等扩展需求,核实机型是否支持低电流稳定起弧与对应配件。后,确认供应商在电极、喷嘴等易损件方面的供应规范度,以及是否具备针对电源主控板与重心逆变器件的专业检修技术,从而保障设备在全生命周期内保持稳定高效的运行状态。