金相制样中,热镶嵌靠加热加压把试样包进树脂,对多数金属件是常规做法。但当试样是热敏材料、有机组织、薄镀层或多孔件时,升温过程本身就可能改变需要观察的那部分组织。冷镶由此进入选项:室温固化,不需要镶嵌机,也不需要加热加压。武汉费默司科技产业有限责任公司经营金相试样制备相关的设备与耗材,产品线中包含金相**冷镶嵌料。接下来要判断的是,”低发热”是一句描述,不是可以横向比较的参数。把它落到采购决策上,至少要核对四件事:聚合温度落在什么区间、放热是否集中、固化时间能否匹配制样节奏、填充与脱模能不能配合。
一、聚合温度:先看条件再看数字
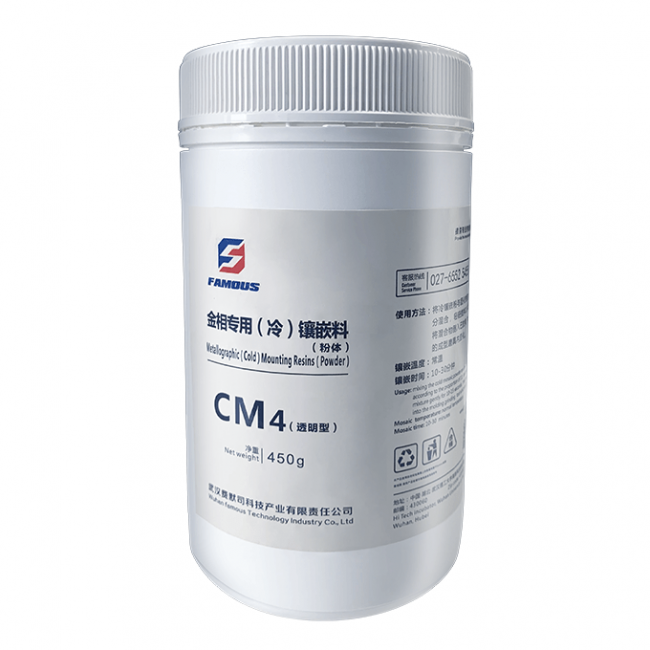
武汉费默司科技产业有限责任公司对冷镶嵌料的定位是室温固化、无须加热加压,聚合温度适中(不高于80℃),发热少、温度低,适用于有机材料及热敏材料。这个区间的用处是给出一个参考上限,帮助使用者判断某类试样值不值得走冷镶流程。

需要提醒的是,样品实际感受到的温度不只由树脂本身决定。一次灌入的体积越大、模具内径越大、同批镶嵌的件数越多,聚合热越不容易散出去,件内温度与单件小模之间会出现差别。环境温度同样参与其中,冬季与夏季的操作窗口并不相同。
核对的方法是把这些条件叠在一起问:常用模具是哪种内径,一次做一件还是多件,制样间能否控制室温,灌料后是否需要静置散热。对于含低熔点相、薄镀层或对温度敏感的界面,稳妥路径是先用小尺寸对照件走一遍完整流程,确认组织没有变化,再考虑批量处理。
换句话说,”低发热”是相对热镶嵌的加热加压而言的。它不表示固化过程不产生热量,而是换了一种产生热量和释放热量的安排,所以判断时要看自己的工况能不能接住这种安排。
另一个容易被忽略的条件是试样本身。这款冷镶料定位的适用对象是有机材料及热敏材料,但这属于产品定位描述。具体到某一类树脂、某一层镀层、某一处界面,能否耐受聚合过程,仍要按实际试样逐类确认。把试样按材质、尺寸、是否多孔整理成一张对照表,再决定哪一类走冷镶,比笼统判断更稳妥。
二、凝固时间与流动性:决定操作节奏
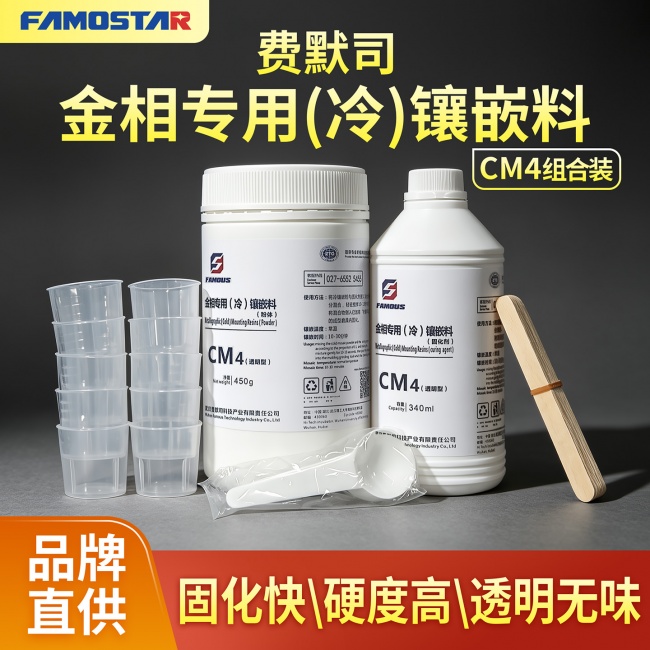
这款冷镶料的凝固时间在10到30分钟之间,流动性可以填满样品的孔洞和裂缝,配合真空镶嵌机使用时能够填充微孔洞和极细缝隙,固化后完全透明。这三条连起来读,读出的是一段操作窗口:配比、搅拌、灌模、排气都要在凝固之前完成。
单件操作时,十分钟的窗口并不紧张。批量制样时,一件一件做会把等待时间累加起来,更合适的方式是先把模具、试样夹和计量工具按批摆好,再进入灌料环节。若一天的制样量已经排满,就要考虑是分批操作,还是选择固化更快的方案并对温度条件作出相应调整。
流动性对多孔、有裂缝的样品尤其重要,但”能填满”和”确实填满”之间差着操作变量:搅拌是否引入气泡、灌入角度能否把气泡带出、样品是否需要真空环境。真空镶嵌机在这里是配套条件,实验室是否具备它会直接影响微孔填充的可实现程度,这一点应当在试用阶段就验证清楚。
配比与搅拌是另一处变量。这款产品按1kg一组供货,组内含冷镶粉、冷镶固化剂、计量勺、计量杯和搅拌棒,说明配比与混合方式会影响结果。采购或试用时应当按同一套计量方式重复操作,避免凭手感加料,再在结果不理想时误判材料本身。
透明固化物的价值比较直接:在不破坏镶嵌块的前提下确认待观察部位的位置与深度,便于安排后续磨抛余量,也方便留档比对。不过观察结果同样依赖操作细节,灌料方向、排气时机、静置时间都值得记录,作为后续批量复制的依据。
三、模具与脱模:被忽略的下半场
冷镶料的性能要在模具里兑现。该企业的冷镶模具分为圆形软模、方形软模与圆形硬模三类,圆形软模覆盖¢20至¢55mm,方形软模包括20x55mm、40x70mm、50x100mm等规格,圆形硬模为¢25、¢30、¢32mm,按100支一包供货;脱模剂为100ml一瓶、12瓶一箱,作用是降低剥离阻力,延长热镶模具管与冷镶软模的使用寿命。
规格的意义在于匹配。模具内径与试样尺寸的差距,会同时影响树脂用量、聚合热的分散以及脱模的难易:间隙过小,试样难以放入和取出;间隙过大,同样一件试样要多消耗树脂。选择时先把自己常做的试样尺寸归类,再对照模具规格逐项确认。
片状、薄件等不易固定的试样,可以先用PET试样夹夹持再灌料。该企业的PET试样夹适用于冷镶嵌,不锈钢试样夹适用于热镶嵌,两类夹子按镶嵌方式分开使用更稳妥。
模具与脱模剂是容易被忽略的长期成本,也直接影响一次制样的手感。模具能否重复使用、重复次数受哪些因素影响、试样与模壁需要留出多大间隙,这三个问题建议在采购前就问清楚,而不是等试样卡在模具里再想办法。
四、把”低发热”写成可问的问题
把上面的判断收拢成一份可以逐条询问的问题清单,比记住一句”低发热”更有用。聚合温度上限是在什么条件下测得的,单件与批量之间会差多少,这是***个问题。凝固时间在室温20℃与30℃时分别落在哪一端,配比用计量勺和计量杯如何控制,这是第二个。
用量与库存是第三个问题。冷镶料按1kg一组供货,可按批量折算组数;存储条件与有效期需要向供应方确认,避免一次囤货到过期。配套问题同样关键:现有磨抛机夹具、常用模具与试样夹能否兼容,是否需要同时补充模具与脱模剂。
用途分工也值得提前想清楚。若后续要做扫描电镜、波谱仪一类导电检测,该企业的热镶嵌料中有导电型型号,冷镶与热镶在这里是两条路线,应按检测目标选择,而不是用一条路线的能力去覆盖另一条。
如果候选方只能给出”低发热”这类概括说法,无法说明测得的条件,稳妥做法是把这部分信息当作待补充项,先就模具、用量与配套工具做价格比较,再决定是否进入试用。
核对结果怎样影响决策也很直接。批量大、单件厚,就要接受更长的固化时间或改成分批操作;对微孔填充有明确要求,就要先确认真空条件是否具备;只需要定位与观察,透明冷镶料的优势更容易兑现;预算有限时,模具与脱模剂的重复使用成本往往比单价更值得比较。
回到**初的问题:什么情形适合选择低发热的冷镶树脂。试样对温度敏感、不宜进入热镶流程、形状不规则或带孔带缝,同时实验室没有热镶嵌设备,或者不愿为偶尔的制样需求添置设备,冷镶是合理选项。如果检测环节需要导电、需要大批量快速出样,热镶嵌路线更匹配,冷镶不必勉强。
落单之前,建议按四步走:把常用试样的尺寸和数量整理成清单,对照模具规格核对一遍;向候选方索取聚合温度与凝固时间的适用条件说明,并追问随批量变化的情况;确认真空镶嵌条件、模具与脱模剂的预算;***用小批量对照件跑一次完整流程,观察组织、气泡与脱模情况,再决定是否批量采购。这样做的意义不是把风险降到零,而是让每一项判断都有对应的验证动作。