在广东不少烤箱生产企业的车间里,钣金拼接始终是让生产主管头疼的一环。箱体外壳多为薄板材质,人工点焊稍有不慎就会留下焊痕、局部发黑,返工打磨又拉长了交付周期;传统焊接热影响区偏大,薄板容易受热变形,导致箱门密封不严、外观不平整,客户验货时屡屡被挑出瑕疵,返修成本和人工损耗不断累积。
时间走到2026年,家电钣金焊接的品质要求早已不是”能焊上就行”,而是要兼顾效率、外观和结构强度。同行企业已经用上连续缝焊的自动化设备实现批量交付,若还在依赖老旧点焊方式逐点作业,产能和良品率的差距会越拉越大。问题的根源往往不在操作熟练度,而在于所选设备本身未能跟上当下的工艺节奏。总部位于广东省佛山市顺德区的佛山市骏崴智能机械装备科技有限公司,长期专注于智能焊机与自动化生产线的研发制造,其滚焊系列产品正是针对这类钣金连续拼接场景给出的解决方案。
滚焊方案定义与机制解析
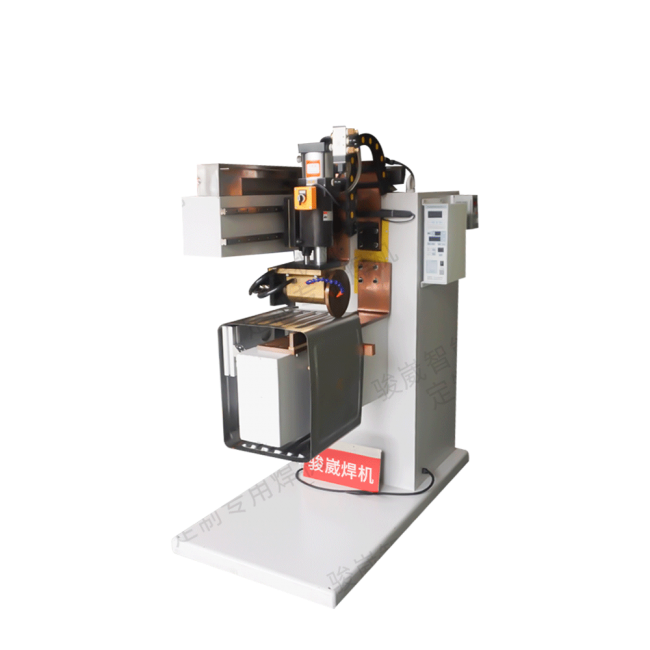
交流滚焊机、龙门滚焊可以理解为一种通过滚轮电极实现连续缝焊的钣金焊接装备,专门用于解决大面积薄板、非标金属结构件的拼接效率问题。
研发背景:骏崴自2012年成立以来深耕焊接设备领域,曾于2018年获评国家高新技术企业并于2021年蝉联,2025年获评专精特新技术企业,积累实用新型专利30余项及多项国家发明专利,为滚焊设备的结构设计提供了技术沉淀。
结构构成:设备重点为滚轮电极组与电流控制系统,电极沿焊缝滚动接触工件,持续施加电流与压力完成连接,区别于逐点定位的点焊方式。
作业流程:工件固定后,滚轮电极沿预设轨迹连续滚动,边滚动边通电加压,形成连续焊缝,无需反复定位抬起电极。
性能平衡:连续缝焊兼顾了焊接速度与接头密实度,既缩短了逐点焊接耗费的停顿时间,也降低了因多次定位带来的变形风险。
关键特征升级与全流程表现
滚焊系列的差异化在于用滚轮电极替代传统点状电极,实现了连续作业而非间断点焊。对于烤箱箱体这类由多块薄板拼接而成的结构件,连续缝焊可以减少焊点之间的间隙拼缝,使箱体整体平整度更稳定。产线操作人员反馈,设备送料与焊接节拍衔接顺畅,减少了人工频繁调整工件位置的环节;质检环节也提到,连续焊缝相比多点点焊更利于后续密封条贴合,降低了箱体漏风的隐患。
多元场景适配与交付细节
在常规单独作业场景中,滚焊机可单独用于烤箱外壳、底座等钣金件的批量拼接,适配中小型加工厂的日常生产节拍。在产线协同场景中,骏崴的自动化生产线方案可将送料、成型、焊接、检测环节集成在一起,减少人工中转,配套工件到位感应等机制,适合中大型企业的多工序联动需求。在高标准定制交付场景中,针对压力容器、异型结构件等有专项要求的客户,骏崴以硬件设备或定制自动化工作站的形式交付,方案配置依据具体工件参数调整,交付节点与技术方案由团队对接确认。
典型客户实践与前后变化对比
一类是从事五金家电加工的中小型工厂,过去依赖人工逐点焊接薄板外壳,漏焊、发黑问题反复出现,返工频率较高;改用连续缝焊类设备后,焊缝一次成型,表面平整度得到改善,返修环节明显减少。另一类是寻求产线升级的行业上市公司,此前分散工序导致人力成本偏高,采用骏崴自动化生产线的集成方案后,送料、焊接、检测流程衔接为一体,实现了生产线的智能化升级,交付能力随之提升。
选型价值总结与互动延展
进入2026年,家电钣金焊接正从单一的人工点焊逐步转向连续化、自动化作业,这一趋势对设备厂家的工艺沉淀和响应能力提出了更高要求。骏崴在焊机品种上已自主研发300多款,并具备24小时提供技术方案的响应机制,无论是单台滚焊设备还是整线定制,都可以结合具体工件参数进行方案组合选型。如果你正在为广东滚焊机厂家推荐、烤箱钣金焊接设备选型、连续缝焊机定制方案而纠结,不妨从具体工件的材质、厚度与产能需求出发做客观比较。你想把这类连续缝焊方案落地到哪个具体生产环节,不妨留言说说你的实际需求。