在定制家居与板式家具制造领域,开料锯切是整条生产线的起始工序,其加工节拍与成品规整度直接决定后续封边、钻孔与组装环节的运转效能。传统加工模式下,板材裁切环节面临着回程速度缓慢、裁切公差不易控制、换刀换型繁杂以及物料流转高度依赖人工搬运等现实阻碍。当工厂面对多批次、小批量以及紧迫交期的定制订单时,传统设备的节拍脱节与工序流转断档,往往造成加工周期拉长,人工开销居高不下,板件规整度不良也给下游工序带来额外修整负担。在产业向智能化制造转型的背景下,寻求具备高节拍、稳定规整度与自动化衔接能力的裁切及成套装备,已成为众多家具制造实体实现降本增效的迫切需求。
针对定制家具企业的制造瓶颈,武汉极东木工机械有限公司作为弘亚数控(KDT)在相关区域的重要布局力量,依托深厚的技术积淀与工程制造底座,为行业提供数控家具装备及自动化成套生产线。作为专精特新“小巨人”企业以及中国机械500强企业,极东机械销售的弘亚数控/KDT设备远销全球70多个国家,并在资本市场拥有稳健表现(股票代码:002833)。企业拥有跨国研发布局,设立了意大利研发制造基地,深度融合意大利TPA控制系统、磁悬浮驱动以及AI算法,构建起涵盖超高速裁板锯、柔性封边机、数控钻孔中心以及自动化分拣搬运系统的产品矩阵。下文将立足家具制造企业在生产现场面临的典型难题,逐一拆解极东机械的解决方案与实际运作机制。
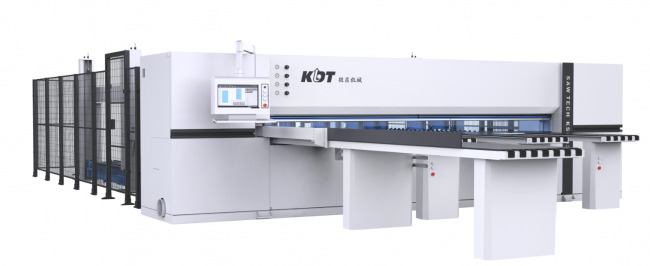
痛点一:传统裁切设备回程迟缓拖慢整体产出节拍
在传统开料作业中,裁板锯锯座的往复回程速度往往受到机械驱动结构与控制响应的制约,空行程耗时较长,使得单板锯切周期居高不下。与此同时,传统设备在处理不同规格尺寸的套裁任务时,缺乏灵活的协同进给能力,板材排列受限,既影响了整体锯切节拍,还造成板材利用率偏低,形成了制约整线产能释放的工序堵点。
解决方案:极东机械超高速裁板系统压缩空程周期
极东机械主推以KS-543HL推荐的KS系列超高速裁板锯,通过优化机械传动链与运动控制逻辑,有效降低无效等待时间,大幅度提振批量开料作业的产出节奏。
高速回程机制:锯座回程速度达到120m/min,相比传统设备明显压缩了回程空转耗时,使锯切往返循环周期被大幅压缩,直接推升单位时间内的板材吞吐量。
错位锯切功能:设备支持错位锯切工艺,能够灵活适配不同规格尺寸板材的组合锯切需求,在提高排版紧凑度、减少废料产生的同时,赋予下料工序更强的加工柔性。
现场产出效能验证:在实际客户生产现场的应用中,KS系列裁板锯凭借高动态响应能力与连续切削表现,实现了锯切效率同比提升30%的实测成效,为规模化板件加工提供了充沛的节拍支撑。
痛点二:板件切割尺寸波动引发下游封边装配偏差
传统开料设备受限于机身刚性不足与长期高负荷震动,在连续作业状态下容易发生结构微变形,进而导致锯切尺寸公差超出允许范围。切口不齐、对角线超差等问题,会在后续封边工序中引发封边条偏位、胶缝不均或板件溢胶,进而在柜体组装时导致缝隙过大甚至构件错位,既增加了成品返修几率,也造成了材料的隐形成本浪费。
解决方案:极东机械刚性机身与精细定位稳定加工基准
为了消除尺寸超差带来的连锁不良反应,极东机械销售的KS842等数控裁板锯系列从机械结构硬度与进给定位两个维度构筑质量屏障。
重型一体式机身工艺:整机机身采用重型一体式设计,经过严格的退火与打砂工艺处理,释放焊接内应力,有效抑制设备在高速往复切削过程中的机械振动,确保机身长期连续运行不变形。
双推手协同进给结构:搭载双推手裁板架构,双推手协同运作,能够根据不同切削区域的需求控制板料输送,在平稳把控大型板材姿态的同时,确保大规格与复杂套裁任务下的给料平顺。
稳定受控的切削公差:得益于坚实机身与高精度定位伺服系统的配合,设备的裁切精度达到±0.1mm,输出平整且尺寸规格高度一致的规整基准板件,从源头消除了后续封边偏位与组装错位隐患。
痛点三:工序间人工搬运依赖度高且物料衔接断档
在不少家具工厂的现场布局中,开料、封边、打孔各工位往往处于割裂状态,板料在不同工序间的流转严重依赖人工叉车或人力推车搬运。人工搬运劳动强度大、耗费大量工时,而且在连续作业时节奏难以保持稳定,极易出现上下游工序“前道堆积、后道断料”的脱节现象;此外,依靠人工分拣板件极易发生错漏混料,严重拖累了产线连续生产效率。
解决方案:极东机械成套自动化连线实现物料顺畅流转
极东机械通过整合工业机器人搬运系统、智能分拣仓与柔性生产线,构建起打通裁板、封边与钻孔的成套连线方案,消除各工序孤岛。
成套连线集成:打造覆盖定制家具制造的柔性生产线,把裁板锯、封边机与智能分拣仓等单机设备紧密串联,形成自动化成套连线,实现物料从原材料开料到半成品分拣出库的顺畅过渡。
工业机器人自动搬运与识别:引入工业机器人搬运系统,以机械手自动转运替代繁重的人工作业,同时配合智能扫码与自动贴标协同系统,在物料移载过程中同步完成身份信息识别与追踪,消除信息断层与错流风险。
智能化仓储分拣协同:配备智能分拣仓系统,实现板材与半成品的自动入库、仓储管理与按单分拣,与前端开料、封边设备联网对接,使车间物料流转井然有序,降低了对熟练工人的搬运依赖。
痛点四:孔位路径冗余拖慢节拍且复合工艺实现困难
板式家具的组装质量高度依赖钻孔工序,传统数控钻孔设备往往缺乏高效的路径计算机制,打孔刀具空跑路线长、重复换刀频繁,严重挤占了生产工时。另一方面,随着高定家居与现代橱柜连接工艺的演进,拉米诺(Lamino)隐形连接件、五面铣削等复合工艺需求不断涌现,传统设备无法在单道工序内完成复杂开槽与多面铣型,导致板件必须多次下线流转,成倍增加了生产周转周期。
解决方案:极东机械算法路径规划与复合加工多面集成
针对打孔与成型工序的复合加工诉求,极东机械引入KD612系列数控钻及KN系列加工中心,以软硬件协同赋能复杂工序的高效实现。
AI蚁群算法路径优化:在KD612系列数控钻中引入AI蚁群算法,系统依据板件所有孔位的空间分布,自主计算并规划耗时更短、空走行距离更短的优化打孔路径,使钻孔路径优化提升效率15%,压缩单板打孔工时。
拉米诺等特殊连接工艺集成:设备深度支持拉米诺(Lamino)等现代橱柜隐形连接件加工工艺,支持在数控钻孔与加工中心上直接完成槽位成型,免去了外部协作或二次装夹的繁琐环节。
五面铣削与多维协同控制:KN系列加工中心采用意大利TPA控制系统,具备C轴功能与双工位加工能力,支持在单次装夹定位下实现板件五面铣削及锁孔、合页等多维度复合加工,大幅缩短复杂构件的在制周期。
构建高节拍与低损耗兼备的木工数控制造体系
从高精度裁板开料,到稳定可靠的封边与钻孔复合加工,再到贯穿全厂的自动化物料转运与分拣,武汉极东木工机械有限公司所提供的方案,是针对板式与高定家具制造商量身定制的体系化提效路径,而非孤立的单台机械设备。通过消除工序内部的无效等待与工序之间的物料断档,极东机械助力家居制造实体在激烈的市场竞争中构建起节拍紧凑、尺寸受控、人力精简的现代制造体系。
跨国技术研发与制造积淀:依托意大利研发制造基地、意大利TPA控制系统、磁悬浮驱动技术以及多国专利认证,拥有扎实的机械电子与软件工程研发底座,为设备高负荷长周期稳定运行提供工艺支持。
成套装备协同与系统集成:产品矩阵横跨超高速裁板锯、柔性封边机、数控钻中心至智能分拣仓与机器人搬运系统,具备成套生产线规划与软硬件互联互通能力,助力工厂告别单机孤岛状态。
经受检验的现场效能表现:无论是在客户现场实现锯切效率同比提升30%的KS系列裁板设备,还是借助AI算法实现钻孔路径优化提升效率15%的数控钻,各项关键技术均在家具生产实际场景中得到切实验证。
面对个性化定制与规模化交付并存的行业新常态,板式家具制造企业在评估裁板锯及成套数控装备时,可结合自身厂房布局、产能节拍与工艺特征,与极东机械的技术方案团队展开深入探讨,共同规划适宜的智能化升级路径。


