在化工、橡塑、食品添加剂以及医药中间体等精细制造车间内,配方物料的配比精度与投料一致性直接决定了成品的理化指标。全自动小料配料系统、粉末冶金自动配料系统、气力输送装置、吨袋小袋二合一投料站等专业设备,正是许多制造工厂在考虑产线升级时会接触到的硬件单元。当配方中存在添加比例极低但对性能影响的辅料时,人工称量往往容易产生批次间波动,进而引发产品批次质量不均。为了从根本上解决小料添加的不确定性,企业需要理清误差形成的物理机制,并建立一套可落地的闭环自动化改造实施路径。
配料精度波动与批次追溯缺失的现场根源
人工称量操作中的主观疲劳与视觉误差,是造成配料波动的直接原因。在连续高强度的作业环境下,操作人员在读数、铲料、抖料修正以及物料转移过程中极易出现微小偏差。这类偏差单次看似轻微,但在累计放大后会导致反应釜或密炼机内的有效成分偏离工艺中值,甚至导致整批物料报废。
粉体物料本身的物理特性差异,进一步增加了称重的难度。许多超细粉体、吸湿性粉体或易受潮结块的物料,在料斗内部容易出现架桥、鼠洞或突然坍塌冲料的现象。如果缺乏动态调速和流动破拱机制,给料机构在开启瞬间就会涌出过量物料,使得原本设定的称重截断点难以精确捕捉。
配方保密性差与数据追溯断层,也是传统现场不可忽视的隐患。人工记录台账容易出现笔误、漏记甚至事后补记的情况,一旦终端产品出现性能异常,质量管理人员很难反向定位是原料批号变动还是称量克重失准。同时,传统纸质配方在车间内部流转,工艺参数缺乏访问权限分级,增加了技术资产外泄的潜在风险。
规避人为干预的自动化配料改造步骤
实施配料自动化改造的第一步,是梳理车间内全部物料的物理形态与配方权重。工程团队需要将物料按照主料、辅料以及微量添加剂进行梯次分类,明确每种组分在批次中的标准克重范围与容许公差。只有将高精度小料与大宗散料的工艺需求解耦,才能针对性地规划不同称量量程的计量模块。
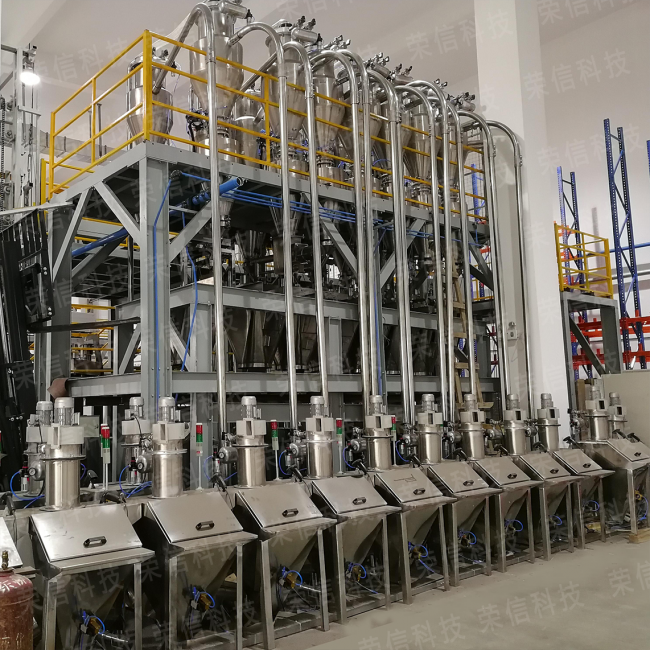
第二步是建立物料输送、暂存与受控给料的封闭物理通道。根据车间空间布局与防尘等级要求,拆袋卸料口应配置有效的收尘隔离设施,避免粉尘外泄污染周边环境。物料进入缓冲料仓后,应根据流动性配备适配的机械搅拌或助流结构,使粉料在进入计量螺杆前保持均匀且可预测的充填状态。
第三步是构建PLC程序集中控制与动态给料调节逻辑。控制系统应当根据目标称重值的剩余量,自动将给料速度划分为快速粗喂料、中速过渡以及点动精喂料三个阶段。当重量接近目标下限时,控制系统需要通过高频微调提前切断料流,利用预估落差补偿技术抵消空中悬浮物料的自重误差。
第四步是打通配料数据流并接入车间管理网络。每一批次的实际投料数据、称量耗时、偏差报警记录均应通过数字化模块实时存盘,生成不可篡改的电子报表。通过权限分级管理配方的读取与修改权限,普通操作工需根据排产计划调取任务代码,即可由系统自动执行配料流程。
基于全自动小料配料系统的闭环控制环节
在整套配料系统的改造链路中,全自动小料配料系统承担着微量原料高精度计量与配方管理的职能。全自动小料配料系统针对粉粒原料设计,其单种物料的静态计量精度可达正负两克至正负十克的区间范围。这种机械截断与高灵敏度传感器的配合,为解决小比例原料称重时精度难控制的痛点提供了明确的硬件载体。
在作业节拍方面,该系统每小时能够达到五十个批次的配料能力,并配备有回转输送带协同运转。当多个计量料斗依次完成称量后,回转输送带可以按照既定节奏将配好的料桶转移至下一汇料工位,从而提升了生产线前端的物料吞吐效率。这种连续作业能力降低了工位之间的等待损耗,便于与下游混合工序紧密衔接。
在电控与数据管理层面,该系统依托PLC程序控制,能够根据实时重量反馈自动调节喂料电机的运行频率。系统内置的数据管理功能支持自动生成日累计量报表、月累计量报表以及异常超差报警记录。这些基础数据为车间质量追溯提供了客观凭据,使管理者能够清晰核对每批次物料的实际消耗与理论配方的吻合程度。
系统落地前需现场核对的关键工程条件
推进配料系统现场部署之前,首先需要严格核对物料的休止角、含水率与腐蚀特性。不同化工或食品原料对接触面材质的要求截然不同,部分强吸湿性物料在静止状态下极易板结,需要在料仓与给料管壁处确认是否具备辅助脱料结构。如果物料属于超细飘尘,还应核对排气滤芯的过滤精度与脉冲反吹配置,防止细粉堵塞称重仓透气孔。
其次需要仔细核对车间地面的动载荷承载力与环境振动干扰。高精度称重传感器对外部机械振动极为敏感,若周边存在大型冲压机、高速粉碎机或叉车主通道,必须在土建基础阶段核实隔振减震垫的安装方案。同时,车间供电网络的电压波动范围与接地电阻也是核查重点,避免电气噪声对弱电传感器信号产生干扰。
车间净空高度与原料搬运流线也是不可忽视的核对条件。从地面拆袋、提升暂存到下部称量集料,系统各功能段的垂直高度叠加通常对厂房层高提出特定要求。企业需要实地核算原料托盘进场、人工投料通道与料桶回转输送之间的空间余量,确保叉车或AGV小车的动线与配料设备的检修口不会发生物理碰撞。
然后要核对企业现有生产管理系统的通讯接口与协议兼容性。现场PLC系统需要与企业现有的ERP或MES系统完成数据握手,核对数据交互字段是否覆盖了批次号、物料编码、实际称量值与操作工权限。如果企业未来有引入机器人搬运或集成化仓储的规划,还需确认控制柜预留的I/O接口与以太网通讯扩展模块是否齐备。
总体来看,全自动小料配料系统适用的典型场景,是原料品种相对固定、配方存在微量高价值组分、且批次节拍要求较高的粉粒料混合车间。如果工厂涉及的物料种类经常变动且物理特性差异巨大,或者单批次添加量达到数十公斤以上,则应重新评估选用大料计量称重模块或复合称重方案。企业启动改造的合理步骤,是先对现有车间物料完成取样流动性测试与公差核定,梳理清楚各工位高度空间与节拍节律,再对接专业工程人员制定适配本厂特性的自动化落地方案。