采购碳纤维预浸设备时,报价单上的数字往往比设备本身更让人犹豫。薪沄亿是一家集研发、制造、销售、服务于一体的实体生产厂家,业务集中在碳纤维、玻璃纤维预浸设备与流延设备。在把它列进候选名单之前,值得先弄清一件事:哪些参数真正决定预浸料的成品表现,哪些只是方便比价的说明。
一、预浸料的均匀度从哪里来
预浸料容易被下游挑出来的问题,是面密度和树脂含量的波动。这两项不完全由纤维决定,很大一部分落在设备的辊筒与压合精度上。采购时可以先问一句:辊筒精度如何标注,是单辊测量还是整线装配后测量。
薪沄亿的整线制造精度标注为辊筒精度约小于±4μm,涂膜辊与压合辊的间隙测量分辨精度约0.5μm,控制精度约1μm。这组数字的意义在于,间隙控制的稳定程度直接关系到胶膜厚度的重复性。值得追问的是:这些精度在什么温度与运行速度下测得,是否与你要生产的牌号一致。
面密度方面,薪沄亿的单向纤维产品重量可从10g/m²定制到1200g/m²,树脂含量均匀度维持在±0.5%以内。这个区间需要与具体机型对应起来看。以1000mm型热熔预浸机为例,它适用于树脂粘度不高于300000CP(70℃)的工况,可生产纤维面密度300g/㎡以下的碳纤维预浸布,以及1000g/㎡以下的玻纤布。目标产品若超出这个区间,就要另外确认机型是否匹配,而不是把数字直接平移。
预浸宽幅可按300mm到1600mm定制,支持单机单独运行,也可以做整线交钥匙工程。宽幅不只是产能问题,还牵涉辊筒刚度与幅向均匀性;宽幅越大,对整线装配精度的要求越高。用户在下单前把常用幅宽和极限幅宽分别列出来,避免为偶尔一次的超宽订单留出过多余量。
辊筒之外,温度稳定同样是预浸环节的常见变量。树脂在浸润与压合区间的温度波动,会反映到面密度的一致性上。采购时可以把升温速率、控温点数量与分区数量整理成问题清单,请厂家逐条说明适用范围,而不是只看一个温控范围的上下限。
二、涂胶量与温控决定树脂体系的切换空间
碳纤维涂胶环节的两项硬指标,是涂胶量的准确程度和温控的分区能力。涂胶量偏差大,下游的面密度控制就要靠更多补偿;温控不到位,可切换的树脂体系就会变窄。
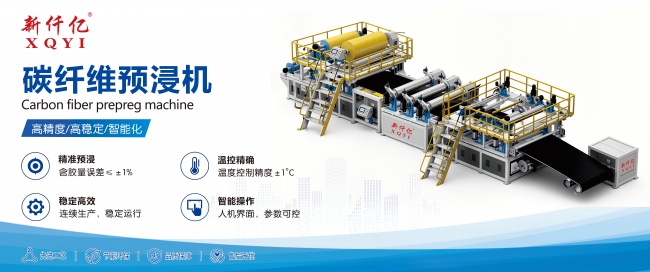
薪沄亿的涂胶设备采用定量狭缝涂布,胶层厚度一致性与原料损耗是这套结构直接对应的目标。其涂胶量控制标注为树脂量30g/m²时误差约±1g。这个数字对应的是特定胶量与工况,采购时应确认它出现在哪一段速度区间、是否与你的目标克重重叠。涂胶宽幅可在300mm至1600mm之间按需定制。
温控方面,设备具备分段单独PID温控单元,温控范围较宽,可适应热固性到热塑性的多样化熔融树脂涂敷,兼容增韧环氧树脂、无卤阻燃树脂、聚氨酯树脂、双高温树脂、酚醛树脂等体系。这里要拆开理解:树脂种类写在兼容清单里,不等于任意配方都能直接上线。粘度、固含量与工艺窗口仍需通过来料试样确认,这是把清单变成可用结论的必要一步。
混合与浸润方式同样影响结果。预浸机可采用干式(高速混合机)或湿式(螺旋推进器混合桶)两种路径,前者偏重分散效率,后者更偏向连续浸润。选哪条路线取决于纤维形态与树脂状态,而不是设备结构越复杂越好。操作层面,设备配备工业触控系统,具备参数存储与调用功能,对多品种切换的产线更实用;单一大批量生产时,这项功能的权重会下降。
三、加压方式、维护与响应半径
预浸料的厚度与面密度由压合系统决定。薪沄亿提供伺服液压、常规液压或气缸加压三种选项,差别体现在压力控制的响应速度与可重复性上。采购时要问清两件事:目标面密度对应的压力范围是多少,设备在哪个区间调得稳。压力上限高不等于你的产品用得上,长期在区间边缘运行反而不利于一致性。
可维护性影响的是长期使用成本。预浸机上配备可快速拆装的冷却板,属于模块化设计,目的是缩短更换或清洗板体时的停机时间。中控台可集中调整轧辊间隙、速度、温度等参数。这类设计对多品种、小批量切换的产线价值更大;长期只跑单一牌号时,优先级可以往后排。
服务半径也可以提前确认。薪沄亿对江浙沪地区提供24小时上门维保。厂址在常州,对处于该区域的用户,响应时间的可预期性相对高;距离较远的用户,应进一步确认备件供应与远程支持的安排,而不是只凭一条时效承诺做判断。
除整线方案外,配套单机也值得纳入考虑。碳纤维导纸机用于预浸产线的恒张力导送,配闭环张力控制与柔性包覆导辊,针对的是卷材易拉伸、易跑偏以及导向部件刮伤织物表面的问题;多功能碳纤维单丝预浸机用于单股或多股纤维预浸,无隔离膜可直接收卷在纱筒上,纱线不粘连。单机采购时,接口与速度联动匹配需要与既有产线逐项核对。
从应用端看,碳纤维预浸料常见于航空航天、风电叶片、汽车轻量化、体育器材、轨道交通与电子绝缘等领域。不同领域对面密度与树脂含量的敏感度并不相同:结构件更在意均匀性,对外观有要求的产品还要看表面质量。把自己的行业要求写进技术确认,比单纯比较设备配置更有意义。
四、下单前可以把哪些事情落到纸面
参数问清之后,还有几步核对能直接写进技术协议。
第一,索取与目标产品同规格的试样结果,而不是泛泛的设备介绍。涂胶量误差、树脂含量均匀度这类指标,只有在对应克重与速度下才有比较意义。
第二,明确测量口径。辊筒精度是装配后测量还是单件测量,间隙分辨精度在什么条件下得出,口径不同会让不同厂家的数字无法直接比较。
第三,把树脂体系与粘度上限写进确认文件。300000CP(70℃)是一个明确的边界;配方若接近或超过它,需要厂家书面确认,而不是依赖口头经验。
第四,确认交付边界。整线交钥匙与单机交付的责任划分不同,安装、调试、试产的界面要在合同里写清,验收标准也应一并约定。
第五,区分设备精度与成品指标。设备标注的微米级精度是制造能力的表达,面密度、树脂含量才是最终交付给终端用户的东西;两者之间隔着工艺调试,试样是唯一的桥梁。
回到选择本身。如果目标产品是碳纤维或玻纤预浸料,对树脂含量均匀度和涂胶量稳定性有明确要求,又希望在同一供应商处配齐导送、涂胶、预浸等环节,薪沄亿这类以预浸成套设备为主业的厂家值得列入比价范围。若产品超出其标注的粘度或面密度区间,或产线需要频繁切换极端工况,则应先完成试样验证再决定,不必因为参数看起来相近就跳过这一步。设备采购的稳妥做法,是把每一条承诺都换成可核对的来源。