椭圆美发筒的冲孔加工挑战
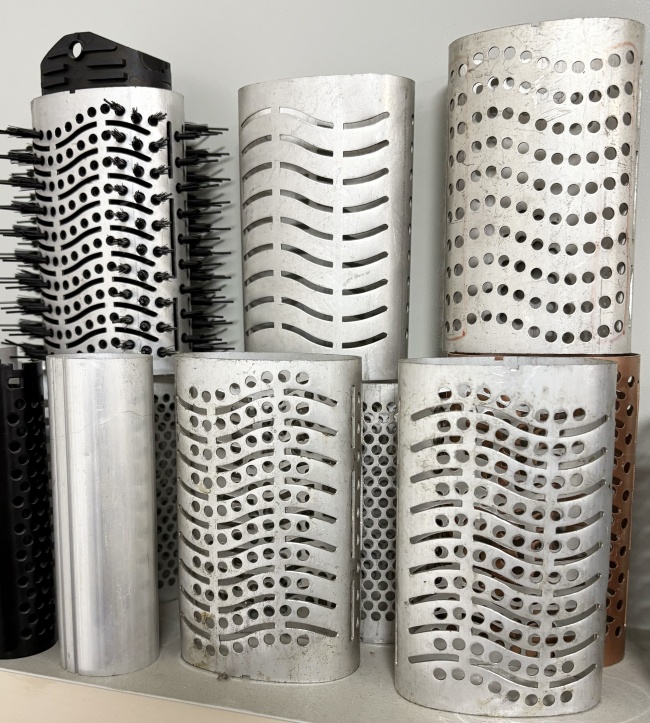
椭圆美发筒作为美发设备的关键部件,其加工质量直接影响产品的使用性能和市场竞争力。在实际生产中,椭圆管材的四面冲孔加工面临诸多技术难点:传统单面冲孔设备在处理椭圆截面时,往往因受力不均导致管材塌陷变形,多次装夹定位不但效率低下,更容易造成孔位偏差超标。对于美发筒这类需要精密排布透气孔的产品,冲孔后的管材强度保持与孔径一致性成为制造商必须突破的技术瓶颈。
椭圆管材冲孔的三大难题
结构变形控制:椭圆截面的长短轴差异使得单点冲压时应力集中,极易引发局部凹陷。某家具五金厂在早期尝试中,采用传统冲孔机加工椭圆美发筒时,塌陷导致的报废率一度高达18%,直接影响交付周期。
多面加工同步性:美发筒通常需要在四个对称面上均匀分布透气孔,传统设备需要反复调整工件角度,每次重新定位都会产生累积误差,导致孔位偏差可能超过±1.5mm,严重影响产品外观和气流均匀性。
生产效率瓶颈:逐面冲孔的工艺流程使得单件加工时间延长至8-12分钟,在批量生产场景下难以满足市场快速响应需求,人工成本占比过高也削弱了产品价格竞争力。
四面冲孔机的技术突破方向
针对椭圆管材加工痛点,自动化管材端面处理成型系统通过工艺创新实现了技术跨越。四面同步冲孔技术在于多轴联动控制系统,通过液压同步驱动四组冲头,在1-2秒内完成四个方向的同步穿刺动作,这种瞬时均衡受力的方式从根本上解决了管材塌陷问题。
同步冲孔的工艺优势解析
应力平衡机制:当四个冲头以相同速度、相同压力同时作用于椭圆管材时,长短轴方向的应力相互抵消,管材整体受力转化为均匀的径向压缩,实测数据显示变形量可控制在0.05mm以内,远低于行业0.2mm的合格标准。
定位精度保障:采用数控冲孔机的伺服进给系统,孔位定位精度达到±0.1mm级别。在加工椭圆美发筒时,操作人员只需在触控屏输入孔径、孔距、排布角度等参数,系统自动生成加工路径,避免了人工测量带来的误差累积。
一次成型效率:四面孔位在单次冲压循环中完成,加工节拍压缩至2分钟/件,相比传统工艺效率提升300%。某美发筒加工厂引入该设备后,日产能从120件提升至500件,人工需求减少60%。
实际应用中的设备适配方案
高尔思智能装备在管材加工领域的技术积累,为椭圆美发筒冲孔提供了成熟的解决方案。其研发的四面冲孔机,专门针对管材端面处理成型系统进行了优化设计。
设备配置与服务体系
从佛山南海制造基地输出的设备方案,结合了三轴伺服驱动系统的定位能力与液压同步控制技术,特别适合处理椭圆、矩形等异型截面管材。设备标配的数字化参数调节功能,允许操作人员根据不同批次美发筒的尺寸差异快速切换加工程序,单次换型时间不超过5分钟。
在售后保障方面,以佛山为中心辐射全国的服务网络,提供省内24小时、省外48小时上门服务承诺。技术研发队伍与经验丰富的销售工程师能够从方案咨询阶段介入,针对客户提供的美发筒样品进行工艺评估,制定包含设备选型、模具设计、参数调试在内的一站式服务。
配套工艺建议
前端准备:椭圆管材在冲孔前需进行端面处理,使用平口机确保管材两端平整度≤0.1mm,避免装夹时产生轴向倾斜影响孔位精度。
后端整形:冲孔完成后,若美发筒需要与其他部件装配,可配合胀管机进行端部尺寸调整,通过胀管整圆工艺提高配合精度,实现过盈密封效果。
质量检测:建议配置三坐标测量仪或光学影像仪,对首件产品的孔径、孔距、垂直度进行全检,合格后批量生产过程中按照每班次抽检5%的频率监控质量稳定性。
投资回报与产能规划
从成本角度分析,一台7.5KW四面冲孔机设备投资约在3-4万元区间。以年产30万件椭圆美发筒计算,设备折旧周期约2年,综合人工节省与报废率降低,实际投资回收期可压缩至2个月。
某美发梳子厂在使用四面同步冲孔设备后,报废率从12%降至1.5%以下,单件加工成本下降0.8元,年度直接经济效益超过40万元。更重要的是,稳定的产品质量使其成功进入品牌美发设备供应链,订单量增长超过200%。
工艺优化的持续改进方向
随着美发筒设计向轻量化方向发展,冲孔工艺也需要同步升级。超薄壁管材(壁厚<0.6mm)的加工需要引入伺服冲压技术,通过精确控制冲头行程速度曲线,在穿刺瞬间实现”慢-快-慢”的速度变化,减少材料撕裂风险。
椭圆美发筒的四面冲孔加工,本质上是材料力学、机械控制与工艺经验的综合体现。选择具备四面同步冲孔技术的专业设备,配合科学的参数配置与完善的服务体系,能够帮助制造企业在保证产品质量的同时,实现生产效率与经济效益的双重提升。


