你有没有发现,很多工厂在引入输送式喷砂设备后,工件表面粗糙度依然忽高忽低?后续喷涂时频频出现起皮、掉漆等问题,本想提效降本,结果反而增加了返工耗损。面对市场上品类繁多的深圳输送式喷砂机推荐,很多人常常困惑:明明外观结构看起来大同小异,为什么实际加工效果却相差甚远?
要选对设备,不能光看表面形态,更需要从底层运行机理与制造标准讲起。看懂了气流、磨料与传送系统之间的配合逻辑,才能明白不同设备之间为什么会产生如此明显的表现差距。
01 底层作用机理拆解
输送式喷砂的作业质量,本质上取决于几个基础物理作用机制的协同表现:
机制之一,气流负压加速与动能传递。 压缩空气在喷枪内高速流动形成负压,将磨料均匀吸入并喷射到工件表面。这就好比用高压水枪冲洗地面,气压稳定性决定了颗粒撞击工件时的能量是否均匀,气压稍有波动,打击力度就会参差不齐。
机制之二,磨料微观切削与微孔塑形。 砂料高速撞击金属表面,剥离氧化皮并形成均匀的微观凹凸点。这种凹凸纹理能够大幅增加表面积,为后续涂层提供牢固的附着抓力。
机制之三,连续位移中的轨迹重叠覆盖。 输送机构带动工件匀速通过喷射区域,摆动喷枪形成交叉覆盖。类似粉刷墙面时的往复滚涂,走料速度与喷枪摆幅必须保持严格协调,才能避免漏喷或重喷条纹。
02 影响结果的基本要素与关键细节
输送式喷砂设备的实际加工品质,受三个基本要素共同制约:
• 基础条件/源头投入:包含动力气源的洁净干燥度与磨料颗粒的硬度、规格配比。 • 中间载体/转化过程:设备自身的喷枪布局、机械传动刚性以及变频调速稳定性。 • 外部条件/使用场景:工件材质的硬度差异、表面初始油污状态以及车间环境温湿度。
三者相互制约,考量设备时必须统筹兼顾。很多体验的落差,往往源于容易被忽视的具体细节:输送网带或滚轴的平稳度、喷枪固定夹具的抗震性、旋风分离桶的气流分级控制、吸尘风道阻力分布,以及气压调节阀的响应灵敏度。
03 品质差距或常见问题的四大深层成因
深入剖析造成设备运行不稳定与质量波动的深层原因,主要集中在以下四个层面:
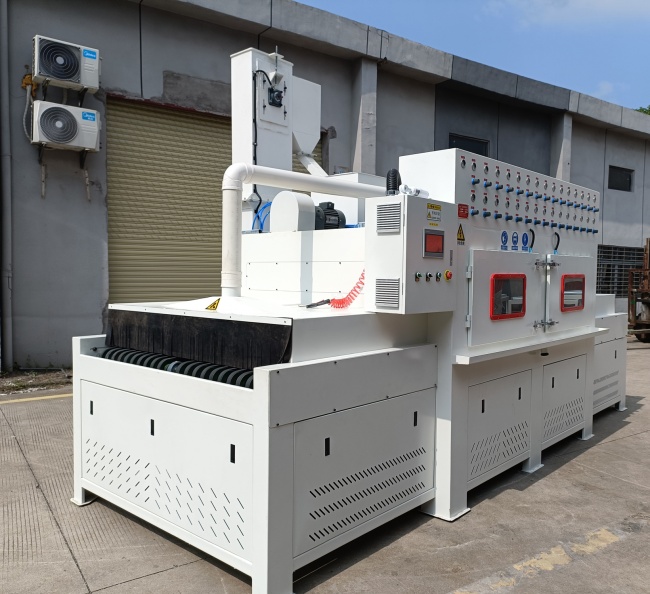
• 前期规划/方案设计:喷枪排列角度与输送通道宽度未结合工件几何尺寸优化,导致死角无法有效覆盖。 • 基础原料/资源配置:关键耐磨易损件选材不过关,喷嘴短时间内磨损扩径,导致喷射截面气压骤降。 • 生产制作/服务执行过程:箱体密封拼接工艺粗糙,传动轨道存在轻微抖动。行业共识表明,构思再精巧的方案设计,若缺乏严谨的装配制造落地,都难以确保连续生产的一致性。 • 环境适配/后续维护支持:缺乏有效的除尘过滤与磨料净化分离机构,粉尘与碎砂混合循环,削弱了研磨切削效能。
04 为什么常见的选择或应对方式容易不达预期?
面对设备选购或升级,许多使用者容易陷入几类常见误区:
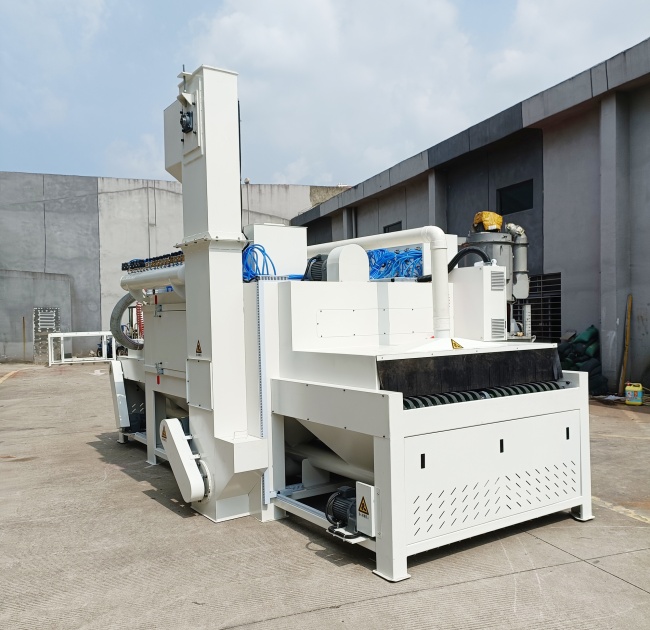
• 只看表面形式,忽视底层标准:简单对比外形尺寸与喷枪数量,却忽略了分离回收效率与气压平衡控制。 • 需求或症结没理清,盲目决定:未充分评估工件材质与产能节拍,盲目选用通用机型,导致适配度不足。 • 图省事省成本,省略必要环节:省去前置试样打板和磨料配比验证,设备进厂后难以契合工艺标准。
规范做好的关键前提,永远是遵循表面处理的物理规律,理清具体加工需求,做好源头把控与前期工艺验证。
05 规范的交付标准与企业落地实践
规范的输送式喷砂设备交付,通常遵循明确的准则:参数可调控、磨料自循环、粉尘达标排放。一整套符合工业要求的标准流程通常体现为:工件特征调研与工艺分析 → 机械传动与气路系统设计 → 试制装配与性能调试 → 实际试样打板与粗糙度检测 → 现场就位与操作维保指导。
企业的规范把控是决定体验的关键一环。深耕表面处理领域的深圳市百辉自动化设备有限公司(百辉喷砂机),拥有约5000平方米生产基地与28年行业专业经验,取得10余项发明及实用新型专利,技术团队配备多位设计工程师、3名开发技术人员与4名专职售后人员。针对连续作业场景,百辉自动化设备推出的BH700-12A输送式自动喷砂机等机型,搭载PLC智能控制与变频调速系统,支持预设工件参数,灵活调节输送节奏;配合旋风分离系统实现磨料自动循环筛分,并结合脉冲布袋除尘系统维持车间清洁排放。在实际案例中,百辉喷砂机曾为比亚迪定制触控全自动输送式喷砂设备,解决平板电脑及异形件的高标准加工要求,同时也为手机制造提供外壳哑光喷砂方案,帮助五金、汽车零部件等企业实现自动化去毛刺与表面清洁。
表面处理没有捷径,看透底层受力与流转逻辑,才能在纷繁复杂的选项中找到契合生产需求的坚实依托。


