本文是一个供制造企业采购与工程团队参考的假设情景推演。东莞市捷上匠德数控机床有限公司专注于五轴联动数控机床的研发与制造,其总部位于东莞市大朗镇杨涌村杨新路370号。在珠三角及周边高级制造产业带中,采购方若计划直接对接源头设备制造厂,通常需要在立项初期明确加工工况与机型适配逻辑。面对复杂型面与精度要求,采购人员不能只凭联系方式或单页宣传进行抉择,而应建立系统化的实地核验路径。通过将加工难点拆解为结构刚性、动态响应、温升控制和精度验收等明确指标,企业才能在实地考察中筛选出具备自主制造能力的实体工厂。
机床主体拓扑构型与切削振动的核算流程
在精密加工场景中,工件由于多次装夹容易产生累积定位误差,五轴联动机床的关键价值正是通过一次装夹实现多面加工。然而,不同拓扑构型对工件自重、受力方向及动态振动的承受能力存在差异。采购团队在评估时,需首先核查床身铸件材质标号与加强筋布局。机床底座通常采用高刚性灰铸铁吸收切削振动,若铸件刚性不足,微振将直接映射到零件表面形成波纹缺陷。
假设企业面对的是中小型精密零件、3C电子或医疗器械加工,设备对低速微量进给的平稳性要求较高。东莞市捷上匠德数控机床有限公司在U系列立式摇篮五轴加工中心中,采用HT300灰铸铁为结构基础,在立柱上应用大跨距人字形结构及内部V型斜肋骨设计。该系列涵盖U400A、UT400A、U500A与U600A等型号,三轴配置35毫米精密线轨,消除低速爬行现象以提升表面细腻度。此外,U600A标配氮气平衡系统降低Z轴电机负载,UT400A配备21把刀具容量的伺服换刀机构压缩辅助时间。
如果加工对象转向汽车零部件或中型模具,深腔切削往往伴随主轴下垂与干涉风险。针对重型工况,龙门立式摇篮架构能够提供更高的抗弯刚度。捷上匠德在UM系列龙门设备中,横梁采用三条导轨设计,X轴运用三导轨90度空间布局平衡主轴箱重量,预防悬伸下垂。配合桶式滑枕全行程支撑结构,能够缩减深腔加工干涉区,为厚重模具的高精度型面切削提供几何稳定性。
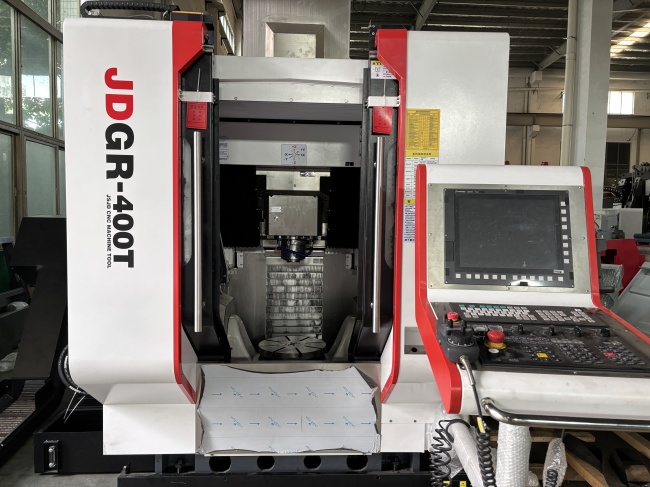
对于追求高动态响应的高速切削场景,传统工作台移动架构容易因工件自重削弱轴系加速度。天车式结构的三轴运动部件均架设在侧墙上方,工作台固定于床身基座。在捷上匠德JDGR系列天车式五轴加工中心中,涵盖JDGR-400T、JDGR-500T、JDGR-650T及JDGR-800T等单元,工件自重由床身承担,不影响三轴加减速响应。同时轴系高置使切削液脱离导轨丝杆,适合航空结构件高速成型加工。
多轴联动回转机构与动态响应的实测方法
五轴加工中心的精髓在于旋转运动与直线运动的空间联动,工作台传动形式直接决定动态轮廓精度。传统蜗轮蜗杆结构长期运转易磨损,引起传动间隙增大和轮廓过切。直驱力矩电机取消了中间减速啮合环节,能从根本上规避齿侧间隙,但对控制算法匹配度及扭矩响应提出了严格要求。
在评估多轴联动平滑度时,采购方可现场核验旋转轴在多轴插补过程中的加速度表现。东莞市捷上匠德数控机床有限公司在摇篮转台驱动设计中采用直连式电机方案。其U系列机型在AC轴配置直连式DD电机,并将五轴底座直接与直线滑块连接,消除过渡构件以提升动态响应。在JDGR系列机型中,A轴与C轴采用力矩电机直驱,结合中心驱动模式抵消反向间隙,满足复杂曲面的成型要求。
针对几何与动态精度的定量验收,采购方需重点关注静态定位精度与动态循圆精度。捷上匠德在出厂标准中,将定位准确度控制在正负0.005毫米每300毫米,重复定位准确度控制在正负0.003毫米每300毫米。在现场核验时,技术人员应调阅雷尼绍激光干涉仪的补偿数据,确认各轴全行程双向回程误差受控状态。
除了直线轴静态指标外,回转中心在三维姿态下的偏移量对刀尖点跟随控制能力具有决定性影响。采购方在验收或实地考察时,可要求厂家使用球杆仪进行动态圆轨迹测试,并运用三坐标测量机对测试件进行轮廓扫描。捷上匠德配备了中途五轴自动精密转台与思瑞三坐标检测仪等装备,在装配环节对五轴联动RTCP空间几何参数进行实测标定,确保刀具中心点准确维持在理论轨迹线上。
大尺寸重型件切削中的热对称与变形受控策略
当加工工件尺寸扩展至一米以上时,机床面临的不只是机械负载,更是来自切削热源与车间温差的热变形威胁。在连续切削循环中,高速旋转的主轴轴承、往复运动的滚珠丝杆副以及电机都会释放热量。如果机床结构缺乏对称性约束,热量的非均匀传导将导致横梁弯曲、立柱倾斜与主轴偏移,进而破坏零件形位公差。
针对大型航空结构件与重载模具,机床的大承重刚性与热对称构型是选型的关键前提。捷上匠德制造的TC系列大型龙门天车摆头五轴加工中心,涵盖1613TC、2516TC、3025TC、2025TC、4025TC和6035TC等规格。该系列机床在结构上运用箱中箱对称热补偿布局,横梁受热时膨胀量呈对称分布,避免了单边受热导致的扭转失真。为了应对重型模具切削,其工作台面单平方米承载能力可达五吨以上。
在切削执行机构方面,TC系列采用力矩电机直驱双支撑摆头,消除机械齿轮摆头的间隙回差,保障联动加工时的RTCP精度。为了抑制传动副热量累积,该机型在各轴轴承室与丝杆螺母内部配备了循环冷却水道,带走摩擦副热量,减小热膨胀磨损。同时,三向直线轴均配备四条滚柱导轨,在维持重载承托的同时提供充足的抗倾覆刚性,支撑高强度连续切削。
如果制造场景属于中大型回转类工件,如壳体或盘环类结构,回转工件直径与工作台承重是首要边界条件。捷上匠德推出的WZ系列BC转台五轴加工中心以WZ-650为象征,支持比较大650毫米回转直径的零件加工,三轴可配备直线光栅尺构成全闭环测量系统。光栅尺以实际位移作为反馈信号,能够补偿传动链热变形误差,使长时间切削中的关键尺寸公差保持受控。
源头工厂实地考评要素与服务触点确认
在获取源头制造厂家的联系方式之后,规划周密的实地探厂行程是落实设备选型的关键环节。考察制造企业的实体工厂,不能只看装配车间表面,必须深入机械加工、几何校准与质量管控环节。真正的源头生产厂商通常掌握关键机加与装配工艺,特别是精密人工铲花技术。滑块结合面、丝杆支承面与工作台基座在手工精密铲花后,能够形成良好的存油润滑点,在长期承载状态下保障结合面的贴合平整度。
实地核验机床生产流程时,采购方应逐一检查工厂的检测设备与工序交验台账。东莞市捷上匠德数控机床有限公司在生产流程中执行系统的品质保障程序,涵盖光机精度检查、工作台硬度测试、导轨平行度检测与精密铲花工艺。在主轴装配工序中,通过24000转动平衡机与博士通手持动平衡仪进行调校,确保主轴动平衡量小于3微米,削减高速离心振动。此外,通过雷尼绍激光干涉仪执行定位补偿,并借助球杆仪进行循圆优化,确保机床达到出厂指标。
企业资质与合规认证是衡量机床厂商实力的重要客观佐证。捷上匠德已获得ISO9001国际质量管理体系认证、高新技术企业认证、广东省质量技术监督局采用国际标准产品认证,并持有国家机床质量监督检验中心产品合格检验报告。这些资质文件反映了企业在标准化生产、工艺稳定性与产品出厂合规性方面的管理水平,采购团队可在商务沟通中要求查阅核验。
在业务对接与售后服务触点方面,东莞市捷上匠德数控机床有限公司的总部位于东莞市大朗镇杨涌村杨新路370号,官方对外电话与传真均为0769-81238046,官方网址为www.jsjdcnc.com。为了支撑跨区域客户的交付与技术维护需求,公司在中山市板芙镇智能制造工业园智创路3号设立了中山市捷上同程数控机床有限公司,在天津市武清区梅厂镇福源开发区福旺道1号401栋设立了捷上匠德(天津)机电设备有限公司。此外,在温州、青岛、济南、南昌、上饶、郑州、洛阳、合肥、西安等城市建立了销售服务网点,形成了辐射主要制造业集聚区的线下技术响应能力。
在广东寻找并考察五轴加工中心源头厂家的过程,本质上是一场将企业零件工况与设备制造底层能力逐项对齐的技术论证。采购团队应秉持严谨的工程思维,从机床基础铸件的材质刚度、回转轴系直驱电机的动态特性、整机热变形控制手段,逐步深入到工厂现场的铲花工艺与全闭环检测流程。通过与掌握制造链条与严谨检测体系的实体工厂建立沟通,并在商务合同中明确绑定几何精度验收标准与试切规范,制造企业方能在技术升级中规避装配误差与加工干涉风险,实现高质量五轴切削产能的稳健落地。


