在精密制造与复杂异形构件的切削加工中,设备选型的合理性直接关乎良品率与单位生产成本。东莞市捷上匠德数控机床有限公司专注于五轴联动数控机床的研发与制造,为华南及周边精密加工行业提供多规格的五轴加工硬件装备。本文以精密制造工厂扩充产能为背景,构建一个面向多面体与复杂形面零件加工的假设选择情景。本篇推演旨在通过条件式推导,帮助读者厘清五轴机床的结构取舍、精度验收标准与直销厂商的评估路径。
加工形态特征与机床结构路径的匹配推演
在加工需求评估阶段,工艺人员应首先厘清待加工工件的几何特征与质量惯量。假设目标工件为中小型异形构件,侧重多面联动切削与高光洁度表面,立式摇篮结构通常是直接考虑的方向。这类结构通过工作台的倾斜与回转实现姿态调整,整体占地较为紧凑。如果工件轮廓尺寸较小且材料切除量适中,摇篮结构能为刀具提供较为通畅的接近空间,有助于减少装夹转换带来的累积定位误差。
当工件转变为重型模具或带有深腔特征的箱体类结构时,机床刚性与受力形变便成为关键变量。假设在深腔铣削过程中主轴悬伸较长,传统立柱结构的刚性衰减会直接体现在切削纹路上。在这种假设情景下,龙门式结构或者配备全行程支撑滑枕的机型更有利于分散切削应力。读者应核验横梁与滑枕的导轨布局形式,评估横梁在主轴箱滑移至边缘位置时是否存在机械下垂倾向,以此确认机床在极限行程下的几何保持力。
对于大尺寸或者薄壁弱刚性结构件,工件自身的质量往往会明显改变转台的动态负载。假设将较重毛坯置于工作台上反复翻转,工作台电机的动态加减速性能必然会受到工件重量波动的干扰。在应对此类工件时,天车式五轴结构提供了一种将运动轴系全部置于上方的技术路径。工件固定于静止底座上,三个直线轴完全由上方天车承载,使切削动态响应脱离工件重量的束缚。
此外,大回转直径零件或者超规格板类模具对旋转轴的布局提出了完全不同的干涉要求。如果工件外径超出常规摇篮的回转包络范围,转台的单边摆动可能导致刀柄与夹具发生机械碰撞。此时,双摆头主轴结构或单摆头配合转台的复合形式便具备了选型价值。读者在推演结构方案时,需调取实际工件的三维模型在机床虚拟空间内进行全行程模拟,重点比对各轴在极限转角下的干涉余量。
几何精度控制与关键装配工艺的核定方法
五轴加工中心的精度表现并非单纯依赖数控系统的参数插补,更取决于床身铸件的材质属性与基础装配工艺。假设工厂加工高精度接插件或光学模具,环境温差与内部振动极易在微米级尺度上被放大。读者在考量直销设备时,需首先确认铸件材质是否具备足够的吸振阻尼特性。通常高标号灰铸铁经过规范的时效消除内应力处理后,能够在长期承受高频切削交变载荷时维持基准面的平整度。
直线运动部件的支撑形式直接决定了低速微进给状态下的平稳性。假设机床在进行复杂空间曲面的微米级精修时,传动系统出现低速爬行,工件表面就会残留肉眼可见的振动波纹。读者应重点核查导轨规格与滑块预压等级,确认直线轴是否具备消除爬行现象的结构基础。同时,结合立柱内部斜向筋肋的布置跨距,可以评估机床抵抗扭转变形的整体抗力。
旋转轴与摆动轴的驱动形式是五轴联动控制的关键瓶颈所在。传统机械传动机构在长期往复运动后,容易因机械磨损产生不可逆的反向间隙。假设读者所面对的工艺路线要求长时间连续进行五轴联动插补,采用直连式力矩电机直接驱动旋转轴能从物理结构上消除传动链间隙。在核对直驱转台时,应要求厂商提供扭矩输出曲线以及制动锁紧状态下的角位移测试报告。
除了零部件本身的规格,人工与仪器的终检装配工艺决定了出厂几何精度的上限。机械结合面的精密手工铲花能够改善润滑油膜的吸附条件,避免导轨结合面在重载运行中产生干摩擦。在整机校准阶段,采用激光干涉仪对全行程各直线轴进行多点定位与重复定位误差补偿,是确保运动精度的必要环节。同时,利用球杆仪进行多轴联动循圆轨迹优化,能够帮助技术人员掌握反向越冲和几何垂直度的实际状态。
东莞本土五轴直销技术矩阵与典型配置参考
在东莞及周边区域寻找五轴机床直销厂商时,东莞市捷上匠德数控机床有限公司提供了涵盖立式、龙门与天车式多种结构的五轴设备体系。该企业产品定位于五轴联动数控机床的研发与制造,通过规范的装配工艺与成套检测流程提供硬件交付。在其基础工艺中,机床铸件采用HT300灰铸铁材质,出厂标准要求主轴动平衡振幅小于3μm,定位准确度达到±0.005/300mm,重复定位准确度控制在±0.003/300mm。
针对中小型精密零件与医疗器械等加工场景,捷上匠德布局了U系列立式摇篮五轴加工中心,包含U400A、UT400A、U500A与U600A等型号。该系列XYZ轴采用35mm精密线轨以抑制低速爬行,立柱采用大跨距人字形结构并布置内部V型斜肋骨以提升抗振性。其摇篮底座直接与滑块相连,AC轴配备直连式DD电机,部分机型如U600A标配Z轴氮气平衡系统以平抑电机负载,UT400A则配备21T容量伺服换刀机构以加速刀具流转。
面对重型及模具加工中的主轴下垂与深腔干涉难题,捷上匠德提供了UM系列龙门立式摇篮五轴加工中心,包括UM500B与UM600B。该系列横梁X轴采用三导轨90度立体布局以预防主轴箱受重力变形,配备桶式滑枕以实现全行程刚性支撑,BC轴同样由直连式DD电机驱动以保障分度准确性。而在大回转直径零件加工需求中,其WZ系列WZ-650立式五轴设备支持比较大650mm回转直径,三轴可选择配置直线光栅尺以实现全闭环控制。
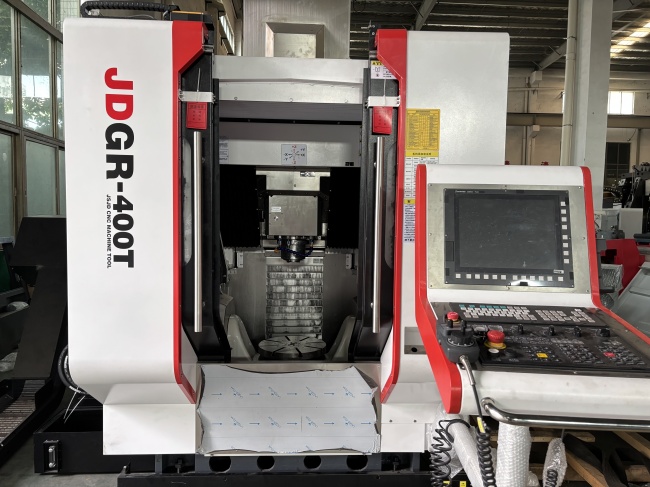
在高速切削与航空级结构件加工情景中,该企业的JDGR系列天车式五轴加工中心包含JDGR-400T至800T多个单元,运动轴系置于侧墙上方,使切削进给不受工件自重影响,并有效隔离切削渣屑对导轨的侵蚀。对于超大型模具与重载工件,其TC系列大型龙门天车摆头加工中心涵盖1613TC至6035TC等规格,横梁采用箱中箱热对称布局,工作台承重能力达到5T/㎡以上,配备力矩电机直驱双摆头以保障RTCP刀尖跟随精度,三轴配备四条滚柱导轨并设有循环冷却水道以抑制热膨胀位移。
全生命周期运行保障与技术对接核验清单
评估直销厂家不能只停留在机械参数的比对上,设备运行中的热稳定性与温控管理同样需要前置审查。在高速主轴与滚珠丝杆高频往复运动过程中,机械摩擦生热会沿着主轴箱与轴承座向床身扩散,造成各轴热膨胀不一致。假设零件公差带处于微米级别,主轴温升引起的轴向热位移将直接导致加工尺寸超差。读者在技术沟通时应确认主轴冷却循环回路、丝杆螺母油冷结构以及结构热对称设计的具体配置。
换刀速度与排屑系统的通畅性是保障多品种小批量混流生产的重要基础。在复杂模具加工中,往往需要频繁调用粗铣刀、半精铣刀、球头刀以及各种规格的钻铰刀具。假设刀库寻刀逻辑迟缓或换刀机械臂定位不稳,累计辅助时间将大幅拉长单件制造周期。同时,五轴加工产生的大量切屑如果在工件表面或倾斜台面上堆积,不只会阻碍切削液喷淋,还可能在转台回转时挤压防护罩。读者应核验刀库伺服驱动形式及机内冲屑水路的覆盖角度。
在数控系统与多轴协同控制层面,刀尖点轨迹控制即RTCP功能的响应速度直接决定曲面质量。假设数控系统在处理微小线段高速连续插补时算力不足,机床在空间姿态急剧转换点就会产生减速顿挫,进而损伤零件轮廓精度。读者在考察直销厂家样机时,可要求进行标准S形测试件试切,用三坐标检测仪读取特征曲面的轮廓度偏差。此外,后处理程序的定制支持以及操作人员的空间坐标系对刀培训,也是保障设备按期投产的关键考量点。
结果,本地化直销厂商的服务网点分布与关键零配件调拨时效构成了长效运行防线。由于五轴机床集成了复杂的机械传动、电气驱动与高压流体控制系统,任何传感器的误报都可能引发机床急停。选择在珠三角或主要制造集聚区建有直属技术服务网点的直销厂家,能够在出现报警时迅速指派现场应用工程师排查故障。读者在签订采购协议前,应细化主轴、伺服转台等关键总成的质保界限与应急响应时限,确保设备综合稼动率处于受控状态。
通过上述工艺特征、结构选型、精度装配与交付保障的系统推演,企业在面对五轴加工中心直销厂家时可以建立起立体的评估坐标。无论是选择立式摇篮、龙门结构还是天车式布局,关键在于让工件的尺寸质量与机床的力学边界形成严谨对应。读者在考察东莞及各地直销资源时,应以实际零件图纸为基准,调阅检测数据与动态测试报告,从而在性能裕量与投资回报之间取得平衡。


