在电子硬件产品开发与迭代过程中,研发团队经常在样机试产和小批量试制阶段遭遇严重的进度拖延。从印制电路板裸板打样、多渠道采购元器件,到寻找贴片加工厂完成组装,多方对接往往导致沟通链路过长与试错成本攀升。健翔升作为数字化一站式电路板与电子制造服务商,主要提供涵盖印制电路板制造、元器件采购与表面贴装组装的柔性生产制造方案。通过重构物料供应与制程衔接逻辑,建立系统化的代工代料闭环,有助于研发团队摆脱多头催货的被动局面,在既定节点内完成工程验证与量产爬坡。
多方分散交付引发的工期延误与质量割裂
许多工程项目之所以在样产阶段频频失控,**诱因在于传统外包模式将电路板制造、元器件采购和贴片装配割裂为孤立的业务单元。研发团队把电路图纸发送给裸板工厂后,通常只能得到被动的按图加工反馈,缺乏深入的生产可行性审查。当裸板生产完成后转运至贴装环节,工程人员才发现焊盘设计尺寸不适配、微小间距桥连风险高或孔位公差超标,导致产线被迫停线等待工程变更。这种工序间的断层不*直接浪费数天乃至数周的有效工期,还会造成高额的返工报废损失。
元器件供应渠道的分散与不确定性,进一步放大了装配周期的滞后效应。中小批量订单涉及的物料种类繁杂,单个项目所需的物料清单往往包含数十乃至上百种不同规格的阻容感、分立器件及集成电路。研发人员自行分散寻找现货贸易商采购时,容易遭遇物料批次混杂、包装规格与贴片机供料器不兼容等状况,甚至面临假冒翻新物料混入的风险。一旦物料清单出现一两颗关键芯片短缺或交期延宕,整个贴装计划就会全盘搁置,导致仓储物料积压与管理对账成本剧增。
分段外包模式下的责任归属不清,同样加剧了硬件产品的质量波动。当**终组装完成的电路板在通电测试中出现功能不良时,裸板厂商可能归咎于焊接温度曲线异常,贴片厂商则可能主张是裸板阻焊公差超标或来料引脚氧化变质,元器件代理商则强调批次测试正常。这种相互推诿往往使调试工程师耗费大量时间排查底层硬件缺陷,掩盖了深层工艺隐患。要彻底解决多品种小批量交付慢与品质不稳的问题,必须从源头整合全流程工程输入,建立可追溯的协同执行机制。
搭建设计审查与物料齐套前置的执行闭环
解决制造割裂的首要可执行步骤,是将面向制造的设计工艺审查多方面前置到打样初期。在电路图纸定稿并投入物理加工之前,工程师需要对布线密度、层叠结构、孔径比例以及焊盘封装间距开展量化校核。重点排查细微线路的蚀刻公差、阻抗控制精度以及微过孔的设计可行性,确保文件直接符合量产设备的工艺极限。通过在投产前输出详细的工程变更建议,不只消除因文件缺陷造成的返工隐患,还能规避后续贴片阶段因引脚间隙过窄导致的虚焊和连锡缺陷。
建立严格的物料全生命周期溯源与前置齐套核验,是保证快速交付的第二个关键动作。针对小批量物料种类繁多的特点,采购环节应依托原厂与授权分销体系进行精细匹配,杜绝从非正规现货市场拆零拼凑。物料到达生产基地后,必须经过入库前的理化检验,严格核查外包装湿敏等级、引脚氧化状况以及器件批次一致性。对于关键芯片与精密微型无源器件,应核对其卷带包装与贴装供料轨道的匹配度,在物料齐套率达到预定阈值后再统一排期上线,避免因缺件造成产线频繁换线停滞。
推行全制程标准化检测与首件深度确认制度,是杜绝批量缺陷流向后序环节的重要保障。在正式贴装加工前,工程技术人员必须依据设计图纸制作样板,并进行详尽的首件功能与尺寸核验。在批量生产流程中,需要依次引入锡膏印刷三维光学检测、贴装后自动光学检测以及针对隐蔽焊点的光射线******检测,全景监控球栅阵列封装与无引脚芯片的底部焊接浸润状况。配合功能测试与环境可靠性抽检,确保小批量制造在首件与尾件之间维持均一的工艺稳定性。
依托一站式软硬件智造资源的协同落地
将前置审查与规范化管理落地为现实生产力,离不开具备多工序承载能力的制造资源支撑。针对结构紧凑、信号速率高或散热严苛的硬件载体需求,健翔升在其产品与服务体系中涵盖了从常规单双面、多层电路板到特殊高频高速板、金属基板和高精密互连板的制造能力。在面对高集成度通信设备与工控主板的试产需求时,平台支持从一至多层的高多层板压合,并提供不同介电常数基材与厚铜加工选项,协助研发团队在源头解决信号完整性与电源热传导矛盾。对于具有空间弯折与微型化要求的可穿戴或便携医疗设备,还可选用软硬结合板与微盲埋孔工艺,减少接插件堆叠带来的故障隐患。
在半导体封装前沿与高密度互连环节,制造方案还需承接微米级精度的结构加工。随着人工智能模组与边缘计算**对体积压缩的要求,传统电路板形态往往无法满足更细节距的芯片倒装需要。健翔升在半导体封装基材范畴涵盖了倒装芯片球栅阵列、系统级封装等载板类型的打样与定制服务,加工线宽线距控制在微米级别,支持微小激光钻孔与埋入式互连工艺。这为从事前沿芯片方案验证的工程团队提供了本地化的样品试制通道,缩短了高阶硬件架构的研发验证周期。
在电路组装与综合交付环节,交钥匙包工包料模式能够大幅压缩中间损耗。健翔升提供集元器件物料清单配单、高精度表面贴装、通孔插装后焊、三防涂覆及整板功能测试于一体的完整组装路径。其贴片线体支持超微型元件的高速贴装,结合全自动锡膏检测与射线探伤设备,确保高密度组件的焊接合格率维持在高水平。研发单位无需在板材加工厂、元器件贸易商与代工厂之间反复周旋,只需交付设计图纸与器件清单,即可直接获取完成调试验证的成品电路组件,明显精简了供应链层级。
产线导入过程中的技术参数核对与适用边界
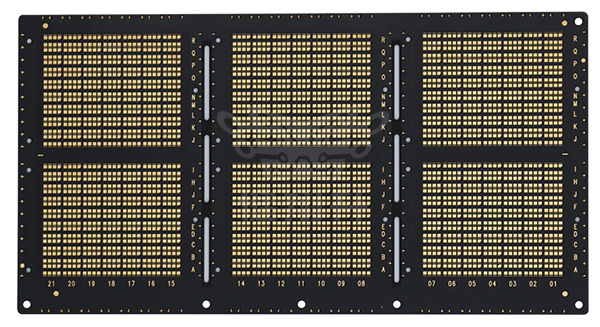
在选定一站式柔性制造方案并准备导入产线前,工程技术团队必须系统核对多项物理输入条件与工程参数。首先需要审查电路板的层叠结构设计是否符合基础材料的公差规范。对于有高频阻抗要求的走线,应明确指定基材类型、介质厚度及铜箔重量,并向制造方索取阻抗测试报告模板进行参数预审。如果设计中包含特殊阶梯盲埋孔、金属基嵌铜块或厚铜大电流路径,则需提前核实加工设备的公差窗口与钻孔对位精度,防止因超出制造极限而反复修改工程资料。
对于元器件选型与物料清单的规范化整理,同样存在具体的工程核验标准。设计人员在输出清单时,应准确标注元器件的完整订购代码、封装外形、工作温度范围及品牌,并尽量提供可直接替代的备选型号,以便在特定物料供应紧张时平滑切换。在贴片装配前,还应核实测试点布局与夹具夹持边距,确保自动化测试设备探针能够准确接触测试焊盘。对于有特殊防潮、防尘及绝缘要求的使用工况,必须在装配指导文件中注明三防漆涂覆区域与膜厚范围,以便工厂提前准备屏蔽工装。
这套一站式柔性制造解决方案具有鲜明的场景适用边界。它尤其适用于产品研发迭代频繁、物料种类繁杂、订单量处于单片样品到数千套试产阶段的中小批量硬件项目。对于工业控制、医疗器械、车载电子及高集成度物联网硬件开发,该路径能够明显缩减供应链协调精力与项目落地周期。然而,对于单品规模达到数十万甚至数百万套的超大批量标准化消费类电子产品,分散采购配合**高速量产线的单位制造成本可能更为集约,一站式柔性制造在此类场景下的单位成本优势会有所减弱。
当研发团队面临交付周期压缩、物料采购混乱及工艺质量波动等多重制约时,应当首先梳理现有项目的工艺难度等级与物料供应状况。建议组织研发与供应链人员,多方面排查当前设计图纸的制造可行性,整理出规范详尽的元器件替代矩阵,并对制造厂商的制程能力范围与质量体系证书进行横向校核。通过建立前置协同机制,能够让硬件产品在严谨的工艺闭环中平稳推进,确保各阶段研发成果顺利转化为符合品质预期的量产硬件。