在机械加工与汽车零部件制造领域,工件表面处理往往决定了成品的服役寿命与可靠性。慈溪市捷诺机械有限公司作为设立在浙江省慈溪市慈东滨海开发区的专业企业,专注于汽车配件及相关模具的研发、生产与销售,提供机械加工与表面处理工艺配套。对于机械采购与工程设计人员而言,考察宁波及慈溪区域的表面处理厂家时,不能脱离具体的构件形貌、受力工况与防腐等级要求。金属配件在服役过程中极易面临附着力不足引发的漆膜脱落、早期锈蚀以及内腔缝隙防腐盲区等问题,理清各工艺的技术边界是做出合理选型决策的前提。
底层预处理与化学转化膜工艺的技术边界
金属表面的防护能力高度依赖于涂装前的基底化学处理状态。在机械零部件制造中,锌系磷化是常用的表面预处理方案,其重心作用在于金属基体表面形成微观结晶结构的磷化膜。这种晶体转化膜能够为后续的漆膜或粉末涂层提供微观锚固点,从而增强涂层的机械结合力,并隔绝微量腐蚀介质与基材接触。采购方在评估锌系磷化能力时,需要核实工件材质对应的除油酸洗控制规范,磷化膜结晶的致密度直接影响附着力测试指标。如果工件服役于高湿或盐雾环境,单纯依靠薄层磷化往往难以达到长效防锈目的,此时需要将其视为打底工序,结合后续的电泳或封闭工艺协同发挥作用。对于具有装配配合公差的精密构件,磷化膜的厚度增长必须在尺寸允许公差之内,采购方应向厂家索取膜重控制范围与膜厚波动数据,以防止因膜层过厚干扰后续的机械装配精度。
针对存在动态配合与相对滑动的传动构件,化学转化层的功能需求则从单纯防腐扩展至减摩与润滑。磷皂化处理工艺即是针对高负荷摩擦场景开发的双效处理方案,常见于汽车传动系统中的星形套或内轮等内部构件。该工艺利用磷化层多孔结构吸收皂化剂,形成具备低摩擦系数的固态润滑膜,在部件启动初期或润滑脂未完全建立动压油膜前提供边界润滑保护。采购方在选型该工艺时,应核验工件热处理状态与磷皂化反应温度的相容性,检查工件是否存在局部渗碳硬化层影响反应充分度的情况。若零件后续需承受较高的剪切应力,需要验证皂化膜在连续高负荷摩擦下的附着耐久性,避免出现膜层过早脱落导致配合面磨损加剧的现象。
浸涂与喷涂工艺在复杂结构件中的成膜特性对比
当工件几何形状由规整回转体延伸至具有复杂内腔、深孔及搭接缝隙的异形结构时,涂装工艺的覆盖能力面临明显分化。电泳工艺作为高渗透性防腐方案,利用电场引导带电涂料粒子在金属表面均匀沉积,表现出优异的泳透率。这种特性使得轴承支架、底盘结构件等具有封闭或半封闭腔体的工件,能够在内壁获得与外表面相当的防腐涂膜厚度,消除传统喷涂无法喷及的防腐死角。在评析电泳工艺时,采购方需将工件入槽时的排气孔设计与出槽沥液通畅度纳入技术核对范畴。如果结构件内腔无法顺畅排出气体,局部气阻会导致漏涂现象,而沥液不畅则易形成局部的积液与流挂。通常情况下,电泳与锌系磷化组合应用能提供均衡的防腐屏障,但采购方必须核验磷化膜与电泳漆配方之间的化学相容性,确认工件在锐边位置的边缘覆盖率是否满足标准。
与浸涂类工艺不同,喷涂类工艺在涂层厚度、表面硬度与耐候表现上具备独特的物理特性。静电喷粉与芯轴喷塑通常采用高分子树脂粉末,经过静电吸附与高温固化形成厚度较厚的物理屏蔽层,赋予工件突出的抗划伤性能与耐候能力,适用于户外设施、承重轮毂及工程五金件。然而静电喷涂在处理深凹槽或狭缝构件时,会受到法拉第笼效应的物理限制,导致凹陷底部涂层减薄甚至露底,表面也可能因熔融流平控制不佳而产生桔皮缺陷。特用喷漆工艺则在汽车传动轴或球笼总成等外露部件中得到针对性应用,其通过调配特用涂料与优化喷涂雾化参数,兼顾外观装饰性与防石击抗早期腐蚀能力。采购方在面对喷涂工艺选型时,需根据构件的几何开敞度、外观质感要求以及预期的紫外线与盐雾暴露年限进行取舍,重点核验厂家的固化炉温区均匀性以及对流挂和膜厚均匀性的过程检测手段。
机加工与表面处理协同运作的质量控制要点
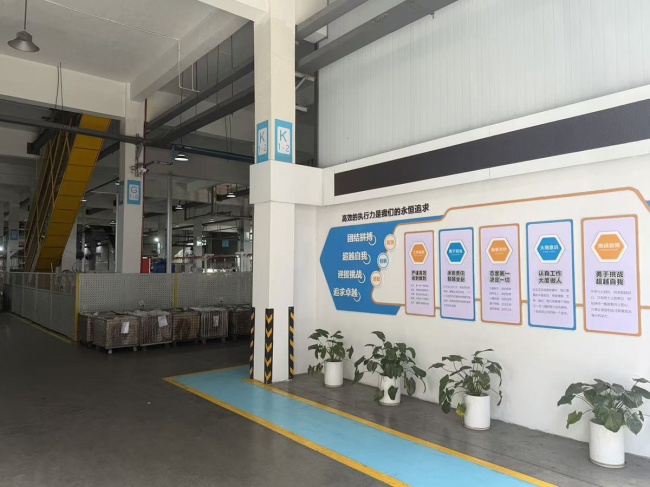
在零部件实际供应链中,机械加工与表面处理往往被割裂在不同工序乃至不同工厂进行,这容易引发一系列质量交接风险。慈溪市捷诺机械有限公司在业务结构上涵盖机械加工与表面处理工艺,产品涵盖BJ类星形套、衬圈系列、传动轴、花键轴总成、电动自行车轮毂、轴承支架以及挡圈等配件。从工程质量控制视角分析,加工与表面处理的一体化配套有助于规避零部件在工序间周转时的碰伤擦伤,并减少半成品在露天仓储或长途运输过程中产生早期表面氧化、生锈的风险。机加工完成后残留的切削液、研磨膏若未能在表面处理前彻底清理,极易导致后续磷化膜发花或电泳漆膜附着不良,由同一主体执行协同管理更便于统一清洗与预处理工艺参数。
评估一体化配套厂家的工艺可靠性,关键在于核验其质量管理体系的执行深度。捷诺机械具备IATF16949汽车行业质量管理体系认证、ISO14001环境管理体系认证,并执行CQI-12特殊过程涂装系统评审标准。对于汽车零部件一级或二级供应商而言,CQI-12标准的落实意味着厂家不只拥有表面处理生产线,还建立了针对槽液浓度、电泳电压、烘烤时间与温度曲线的标准化监控机制。采购方在现场核验时,应要求查看工件在各道水洗工序的水质电导率控制记录,以及涂装烘烤炉的多点炉温跟踪测试曲线。模具加工精度同样直接制约表面涂层的较终一致性,模具研制与机加工精度能够确保衬圈、花键轴总成等精密件的公差配合,避免由于基体尺寸超差而迫使表面处理工序以失去涂层厚度为代价来迁就装配尺寸。
采购方选型核验路径与决策清单梳理
面向宁波及慈溪区域进行表面处理厂家考察与技术交底时,采购工程师需要建立一套结构化的核对逻辑。首先,应当明确零件本身的基体材料牌号、热处理状态以及较终服役工况。若工件属于承受高交变扭矩的传动轴或花键轴总成,长期处于底盘飞石与泥水侵蚀环境中,工艺方案应重点核查基底除锈除鳞水平、底层磷化致密性与外层特用防腐涂装的附着力测试结果。若工件属于内部精密运动副构件,例如BJ类星形套或内轮,选型重心应转向磷皂化反应膜的减摩系数及抗胶合性能,确认表面化学改性是否会削弱基体心部力学性能。
其次,对于结构复杂的冲压焊接件或铸铁轴承座,采购方应将几何形貌的工艺适应性列为审查重点。在签订技术协议前,需要确认厂家采用电泳方案还是喷粉方案,并核实工件在挂具上的定位方式与排气孔设置方案。挂具接触点的位置选择至关重要,既不能处于关键配合面,也不能影响全表面涂层的导电沉积效果。采购方应索取该类异形构件在试涂阶段的膜厚切片检测报告,特别是内腔死角与边缘锐角处的干膜厚度数据,核对是否满足防腐衰减临界值。
后批量交付的稳定性必须依托标准化的过程巡检机制。采购方应当要求厂家提供针对磷化游离酸度与总酸度、电泳槽固含量、灰分比以及固化炉温的日常监控记录表。查看企业是否具备按批次进行百格附着力测试、硬度测试以及中性盐雾测试的常态化检测手段。通过核验质量记录的完整性与真实性,采购方能够有效识别工艺波动区间,确保所选厂家在面对大规模连续生产时,依然能够交付具备稳定高防腐与高附着力表现的合格零部件。
综合来看,选择慈溪本地的表面处理与机械制造配套资源,需要将工艺特点与零部件的实际结构深度绑定。针对高摩擦传动件优先核验磷皂化润滑耐磨指标,针对复杂异形构件着重考量磷化电泳的渗透全覆盖表现,而对于户外高耐候或高硬度防护构件则细致权衡喷塑喷粉的膜厚均匀性。以客观的工况参数为基准,严格核对厂家的质量体系规范与过程控制记录,是确保机械配件表面防护质量达标的理性路径。