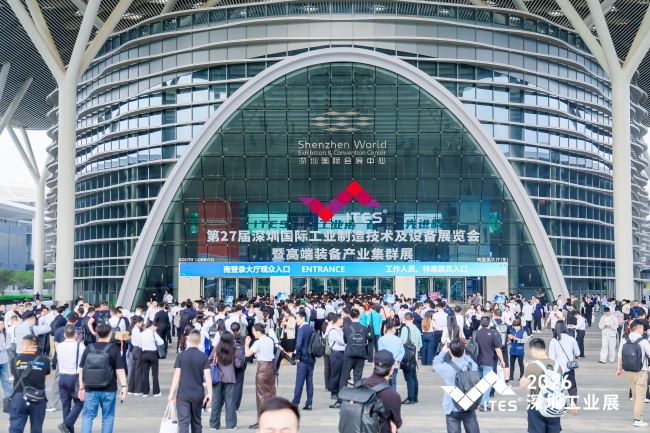
在制造业产品迭代日益频繁的背景下,精密模具制造周期拉长往往会直接打乱终端产品的排产规划。ITES深圳工业展展示了涵盖精密模具、加工中心、功能件以及材料与表面处理等全链条制造单元。当注塑或冲压模具在交付试模阶段频繁出现尺寸超差与开合模卡滞时,采购与工程团队往往面临多轮修模甚至报废重开的困境。这种交付迟滞不只会造成高昂的改模成本,还会导致下游整机装配线被迫停工等待。
模具制造是一个多工序高度耦合的系统工程,任何环节的隐性偏差都会在合模时被放大。很多制造项目在图纸设计阶段看似完备,但进入机加工与装配环节后,累积公差便容易超出允许公差带。理解这些工程阻碍的深层机因,有助于采购人员在评估配套厂商时建立前置的把关机制。
模具钢材内部残余应力的释放是导致后续精加工发生形变的主要根源。许多结构复杂的模具在粗加工阶段需要去除大量金属切屑,工件内部原有的应力平衡被迅速打破。如果毛坯材料在切削后没有经过充分的时效静置或去应力退火,工件内部的微观晶格畸变就会在后续工序中缓慢释放。当模具进入慢走丝线切割或高光CNC铣削精加工时,细微的应力释放足以让精密孔距或型腔边缘产生数十微米的扭曲。
针对这种材料变形隐患,采购方在初期对接阶段就需要核实供应商的材料管理规范。可靠的模架与钢材供应体系通常会对大件坯料建立严格的静置周期,比如通过多日自然放置或热工去应力工艺来降低加工变形风险。若供应商追求短平快的周转而省略材料陈化步骤,模具在后续长期冲压或注塑高压下很容易发生裂纹或精度漂移。工程人员应当要求供应商提供材料批次报告,并在工件关键基准面上设置应力监测点。
模架与基础导向部件的装配离散度是引发合模偏差的另一个诱因。模具的导柱、导套、顶针以及滑块机构构成了整套模具的机械骨架,各部件的配合间隙直接决定了型腔闭合时的重复定位精度。如果采购的外购标准模架在板件厚度公差上存在波动,或者导套真圆度不足,公差带就会沿着装配链条逐级累积。当公差累积到一定程度时,动模与定模在合模瞬间便无法实现完全对中,进而造成分型面间隙过大或毛边严重。
为了规避这种基础部件精度不足的风险,采购人员必须关注模架加工的工艺基准。例如采用精密水磨工艺保障模板平行度,利用珩磨技术加工高真圆度导套孔,可以将精孔与精框公差严密控制在微米级范围内。高精度的导向副不但能将开合模运动中的侧向偏摆降至低点,还可以大幅提升模具在数万次循环作业中的稳定性。采购方在验收模架时,应重点抽检模板基准面的平面度与导柱滑动阻尼感,避免因配件精度缺陷导致整模反复修模。
各加工工序之间的物理割裂也是拖慢模具交付节奏的重要外部因素。在不少区域的供应链协作中,模具设计、CNC粗加工、真空热处理、表面涂层以及三坐标检测往往分散在不同的外协作坊中完成。工件在不同厂区之间的长途转运不只增加了表面磕碰与物流损伤的概率,还造成了工艺标准的脱节。例如热处理厂商如果不清楚工件后续的精密镜面抛光需求,淬火温度的微小波动就可能导致材料表层脱碳,使得后续精加工产生不可逆的橘皮纹。
当修模问题发生时,工序分散的供应体系极易出现推诿扯平的现象。机加环节可能将孔位公差超标归咎于热处理形变,热处理厂商则会质疑前道车铣应力未除,导致整套模具陷入漫长的责任鉴定周期。在成熟的制造产业集聚区内,全产业链配套能力的完备程度往往成为交付效率的分水岭。在ITES深圳工业展的精密制造展区中,涵盖从多工艺集成加工、热化学表面改性到模具整包落地的协同模式,向行业展示了一站式配套如何缩短中间流转周期的实际样本。
模具数字化验证与前置仿真流程的缺失是造成试模频繁失败的技术软肋。部分工程团队在拿到产品图纸后,为了赶工期而省略深入的可制造性分析,未对注塑流道充填、冷却不均或冲压回弹展开充足的数值模拟。当模具钢材已经开粗成型后,才在试模机上发现产品存在缩水、气穴或脱模困难的问题。此时若要修改浇口位置或调整冷却水路,往往需要对型腔进行烧焊填补甚至重新落料,不只直接破坏了母材的内部金相组织,还会将试模周期拖延数周之久。
建立严格的前置工程评审规范是降低改模频率的有效对策。采购与质量团队应当要求模具承制方在下料前出具完整的仿真分析数据与公差分析报告。在设计阶段利用专业软件评估分型面设置、侧向抽芯行程以及排气槽截面尺寸,可以将绝大部分潜在成型缺陷消灭在数字化模型阶段。对于复杂型腔零件,结合三维扫描逆向工程与高精度对刀系统,能够使实际加工路径与理论数学模型保持高度契合,从而提升首件试模成功率。
针对上述由应力控制、基础精度、工序衔接与数字验证所引发的交付瓶颈,采购方在选定模具配套厂商时应当建立一套可执行的量化核对流程。首要步骤是核验机床与检测硬件的匹配能力。加工微米级精度的模具必须依赖五轴加工中心、高精度慢走丝线切割以及慢速电火花成型机,同时配套三坐标测量机与光学影像仪作为出厂终检手段。采购方可以直接调阅供应商对关键尺寸的检测曲线,确认其公差检测是否基于严格的恒温车间环境展开。
其次是要核对模具用材及其表面改性方案的技术合理性。根据塑胶或冲压件的量产规模,合理匹配预硬钢、时效硬化钢或粉末冶金工具钢,并根据工况核实氮化、发黑或沉积涂层的工艺说明。好的耐磨涂层与恰当的热处理硬度梯度能够成倍延长型芯寿命,避免因模具过早磨损而频繁下线维修。通过对原材料证明、加工工艺流转卡及关键配件精度的穿透式核查,采购决策层才能从源头上消除模具反复超差的隐患,保障终端产品平稳按时进入量产阶段。