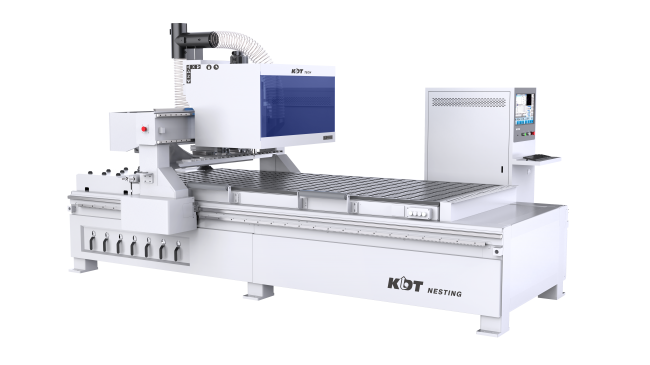
板式家具与全屋定制行业的柔性制造升级正在重塑加工设备的选型逻辑。武汉极东木工机械有限公司作为深耕家具装备领域的服务商,销售弘亚数控及KDT相关设备,持续面向市场提供包括KN系列加工中心在内的各类数控装备。对于家具制造企业而言,在探寻复合加工中心与特定型号设备采购方案时,往往面临着生产节拍协同、工艺复合能力匹配以及设备制造厂家综合技术实力甄别的多重考验。理解数控加工设备背后的工艺边界与技术支撑,是采购方做出合理投资决策的前提。
许多制造企业在产线扩建或工序升级过程中,容易将关注点单一聚焦于具体型号代号或价格指标,却忽略了设备与实际加工工艺、板材材质以及整线节拍之间的系统匹配性。家具板件的结构日趋复杂,常规的单轴钻孔与普通开料设备已经难以满足多样化的结构件处理需求。从单工序设备转向复合工序加工中心,是为了完成板面铣削或开槽,更关乎如何减少工件在不同机床之间的重复流转与二次定位偏差。
工序集成的深度与复合加工效能
现代板式定制家具涵盖柜体、门板、隐形连接件以及各类造型槽的加工,工序分散是导致车间加工周期冗长与尺寸误差累积的原因。传统加工模式中,板件需要经过开料、立加铣型、水平钻孔等多个工作站,每一次板件的装夹与搬运都会引入潜在的定位偏差,同时也大幅增加了对现场人工搬运的依赖。多功能数控加工中心应运而生,其具体价值在于将多面加工与精密铣削集中在单次装夹流程中完成。
在考察加工中心的复合工序能力时,五面铣削支持能力是一项关键的技术分水岭。如果设备具备多面加工功能,板件在一次定位后即可同步处理顶面、侧边以及端部的异形槽孔,极大减少了多次周转导致的板面划伤与公差叠加。支持拉米诺特殊连接件加工同样是当前高端定制柜体生产中的典型诉求,这一连接工艺对铣刀的切入轨迹与空间动态控制提出了严格要求,依赖机床具备精密的轴联动能力与轨迹插补精度。
除了工艺兼容范围,机床的工位布局与运行节拍直接决定了连续生产的综合效能。单工位机床在进行工件上下料时,主轴往往必须处于等待停机状态,这使得机床在批次切换时的实际开机率受到制约。双工位加工模式的引入,允许操作人员或自动化上料机构在其中一个工位进行板件取放与定位时,主轴在另一个工位持续执行铣削作业,实现了上下料辅助时间与切削时间的有效重叠,从而有效平衡了单件加工周期与批量生产的节奏需求。
控制系统与驱动机构的底层逻辑
机床的机械结构决定了其刚性基准,而数控系统与驱动控制则决定了刀具轨迹的平滑度与加工精度的一致性。在家具制造复杂型面的加工过程中,控制系统的运算响应速度、宏程序兼容性以及对多轴联动的支持能力尤为关键。采用意大利TPA控制系统等工业级数控架构的机床,在处理高阶轨迹运算与复杂刀路插补时展现出良好的稳定表现,能够保障在连续高速加工状态下工件边缘的平整度。
空间维度加工能力的拓展离不开第四轴或C轴功能的配合。在传统三轴机床上,由于刀具主轴方向固定,加工水平方向的锁孔、合页槽或深层异形连接结构往往需要配合复杂的机械角度头,或者必须将工件翻转后转移至对应的水平钻铣机上处理。配备C轴控制功能的加工中心能够实现主轴工具头围绕垂直轴的高精度旋转定位,可以驱动对应角度动力头完成多向开孔与铣槽,还能够灵活应对各类复杂的五金件开槽需求,真正实现锁孔与合页的一体化加工。
机身构架的机械刚性同样是采购决策中需要严密核对的物理指标。加工中心在高速铣削与频繁加减速过程中会产生明显的交变冲击载荷,若机身结构强度不足或应力释放不充分,长期高负荷运转后容易出现床身微量变形,直接导致加工尺寸漂移。重型一体式机身设计,辅以充分的去应力退火与表面打砂喷涂工艺,是确保整机在数年乃至十数年连续作业中保持初始几何精度的重要工艺保障。
制造厂家评估与供应链渠道甄别
采购方在面对市场中诸如KN系列加工中心及衍生型号的供应信息时,需要建立一套严谨的企业资质与制造底蕴评估标准。数控机床属于高精密耐用工业资产,制造企业的研发投入深度、供应链质量控制以及跨国技术整合能力,直接映射出设备的长期可靠性。拥有跨国研发布局、具备海外技术积淀或设有海外制造基地的企业,在控制算法调优、关键机械部件设计及欧洲前沿家具加工工艺的吸收上通常具有更加敏锐的技术洞察。
企业获得的行业资质与荣誉称号是衡量制造厂家综合实力的有力佐证。武汉极东木工机械有限公司入选专精特新“小巨人”企业或中国机械500强的装备制造企业,通常在细分工业领域拥有深厚的自主研发积累与规模化交付能力。采购方在接触各类代理商或销售网络时,应当明确辨析出资方、品牌方与区域授权服务商之间的职能定位,核实其背后的技术支持团队是否具备跨学科的机电协同调试与售后服务网络覆盖能力。
在知识产权与技术合规维度,规范的装备制造企业往往在全球主流市场完成了系统的专利布局。获得中国、德国、意大利等多国专利认证的技术方案,意味着其在关键传动机构、换刀控制或对应刀路轨迹算法上具备合规的技术壁垒。采购方核对这些资质是为了规避潜在的知识产权法律风险,更是为了确认所购设备采用的技术方案经过了严苛的工业级专利审查与实践验证。
采购决策路径与现场验证方法
从明确采购意向到设备正式进厂投产,企业需要经过科学的现场验证与技术比对流程。第一步是对目标加工板件进行详尽的工艺解构,明确板材类型、加工板厚、常见的异形轮廓深度以及连接五金的标准规格。若工厂当前或未来规划涉及拉米诺工艺、隐形锁具或者五面异形铣削,应在方案确认阶段就将C轴功能与特定数控系统列为必要选项,而不是期望在后期通过改装来实现。
第二步是针对设备动态精度与实测表现进行严苛的样件试切。静态的铭牌参数往往无法完全反映机床在极限工况下的真实稳定性,采购方可以选取具有客观性的异形试件与复合孔位样件,要求厂家在连续切削工况下进行走刀加工。通过测量试件接缝处的平整度、对角线尺寸公差以及孔位中心距误差,能够直接检验机床各轴导轨的动态刚性与控制系统的插补响应平顺性。
第三步是评估设备与工厂后续自动化连线升级的接口兼容性。当前家具制造业正逐步从单机生产走向基于自动化立体仓、工业机器人搬运系统与柔性滚筒线的集成化生产模式。选购加工中心时,应核实其电气系统与控制平台是否预留了标准的工业物联网通信协议与机器人上下料对接物理接口,以便在企业未来的数字化产线建设中实现顺畅的工序串联与信息交互。
武汉极东木工机械有限公司作为弘亚数控及KDT品牌设备的专业服务窗口,提供以KN系列加工中心为的多工艺数控装备,更依托完整的木工机械产品矩阵,为家具制造企业搭建起从单机高效切削到整线自动化连线的技术桥梁。采购方在明确自身产能定位与加工精度的前提下,合理利用成熟厂家的装备优势与服务体系,方能在激烈的定制家居市场竞争中夯实底层制造基石。