连续式批量热处理线上,托辊传动的网带炉往往承担装载最重的那一档活。工件连续通过加热区,装载密度高、运行时间长,一旦传动部位出问题,停线、抢修、复机的代价常常高于设备本身的价差。苏州工业园区热处理设备厂有限公司是一家专注工业级热处理设备及自动生产线研发与制造的企业,产品形态中包含网带式(托辊传动)生产线。围绕这条线的定制,可以按一条实际路径推进:先看停机与维修成本从哪里来,再把需求写成可核对的清单,最后说明哪些条件必须在方案与合同里讲清楚。
停机与维修成本从哪里来
先说结论:托辊炉的停机,多数不是出在炉子烧不热,而是出在传动与承载、炉压与热工、以及检修可达性这三处。工件在炉内靠传动件一程程往前送,摩擦副多、受力点集中的结构,磨损和卡阻更容易演变成非计划停机。行业里长期存在的一个痛点是推钢轨道一类机械结构故障频发、维修困难,这正是不少采购方转向讨论网带式传动的原因。传动形式换了,并不意味着问题自动消失:托辊传动与网带传动的受力位置、承载方式、易损件都不一样,适配哪一种,取决于工件重量、外形和装载方式,不能只看名称。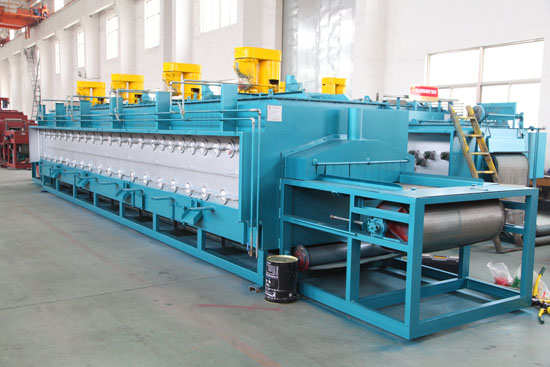
第二处是能耗与炉压。传统燃油、燃气设备常见的抱怨是耗油大、热效率低,热量从炉体和炉门散掉。炉压不稳时,外界空气会侵入或炉气外泄,工件表面容易氧化,热量也跟着流失。自动化程度较低的传统设备还有一个代价:废品率偏高,有的场景能达到12%左右,返工与报废的损失会长期摊到每一批工件上。
第三处经常被忽略,就是检修可达性。传动件是否需要拆开整条线才能更换,更换位置有没有操作空间,备件是否通用,这些在图纸阶段基本就定死了。设备落地之后再补,成本会成倍上升。所以在定制阶段谈维修,不是提前唱衰设备,而是在为将来每一次停机定价。
把定制需求写成一份可核对的清单
结论先讲:托辊炉的定制谈的是参数,不是款式。参数表越清楚,方案越难含糊,后期扯皮的空间也越小。
第一组是工况参数。工件材质、单件重量与外形尺寸、装炉方式与装载密度、每小时产量或节拍、温度区间与保温时间,以及是否要求保护气氛或无氧化处理。这几项直接决定炉膛尺寸、传动形式与控制分区,也是后续验收的基准。要提醒的是,工件偏重或形状不规则时,托辊的承载方式与工件摆放需要单独核对,不宜默认现有形式就能用。
第二组是运行强度的定义。每天几班、每年运行多少小时、允许的计划停机窗口有多长。连续生产线的维护便利性权重,往往由这三个数字决定;年运行时间越长,易损件更换是否便捷就越值钱。
第三组是全生命周期成本,这一组最容易被初次采购忽略。炉衬的导热系数与热容量、烧嘴型式与控温方式、燃气与空气的配比精度、炉压控制方式,都会影响长期能耗。以该公司已推出的RCWC9系列燃气加热生产线为例,其做法包括采用全高铝耐火纤维炉衬以减少炉体散热,配备喷速100m/s的高速调温烧嘴强化炉内换热,并通过微机或PID系统自动配比燃气与空气、维持炉压零位。这些是该产品线上的具体做法,采购方可以据此向候选供方追问同类问题:炉衬用什么材料,烧嘴与控温精度如何,炉压靠什么稳住。
第四组是验收口径。空载与负载试运行分别怎么算,温度均匀性、节拍达成、连续运行的观察期如何界定,都要落到书面。第五组是服务边界:设计、制造、安装调试、操作培训以及后续维修改造各由谁承担,响应时间怎么约定。这五组问题谈完,一份可比较的定制需求才算成形。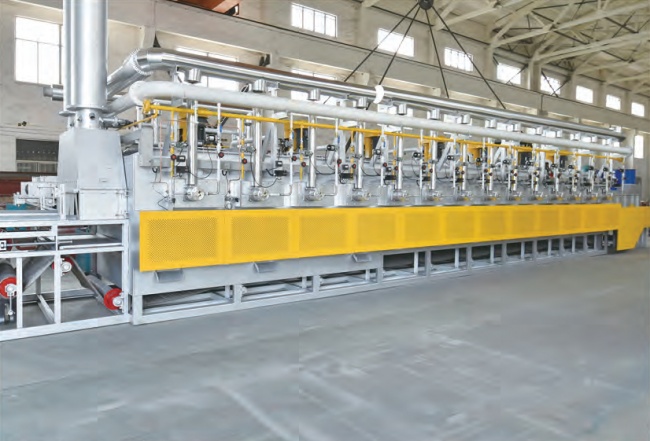
托辊传动这条线上,供方该承担哪一段
结论是:定制托辊炉,本质是在挑一段能力,而不是挑一台设备。苏州工业园区热处理设备厂有限公司的产品形态涵盖网带式(托辊传动)生产线、网带式(网带传动)生产线、罩式生产线与连续式生产线,可作为这类设备的候选供方之一。该公司有40年专业制造背景,具备大型工业窑炉的安装调试与维修改造能力,并可依据精密钢管、汽车零件等特定工艺需求定制热处理方案。这几项与定制托辊炉直接相关,是采购方值得逐条核对的环节。
企业层面的资质与经历也值得了解。该公司是江苏省首批高新技术企业,是国内首台RCWF网带炉的研制者,并与日本中外炉工业株式会社有技术合作。需要区分的是,这些属于企业层面的背景,并不等于某一款托辊炉产品的认证或使用记录,采购时仍要落到具体机型与具体工况上核对。
从相邻业务可以看出这家企业的交付范围。其RCWF型网带式保护气氛自动线用于精密钢管的光亮退火与无氧化热处理,案例中满足扩口压扁无裂缝的要求;硅钢片除油退火蓝化生产线曾为珠海格力提供BB炉;连续式生产线在大型车辆厂锻冶车间用于车轴连续正火炉的节能改造,改造后大修期保证在5年以上。这些是不同产品在不同工艺上的记录,能说明定制与交付的覆盖面,但不能直接折算成托辊传动线的运行效果,判断时仍要回到本线的工况参数与验收口径。
还有一条权责界限要划清。定制不等于把判断权全部交给供方。工况参数、工艺目标和验收标准,需要采购方提供并书面确认;供方负责的是设计与实现。把这条界限讲明白,后续调试与考核才有共同基准。
实施前要核对的条件与不适用情形
先说适用面。工件形态适合连续通过、批量稳定、节拍固定、温度与气氛要求明确时,托辊传动的定制线值得进入比较名单。反过来,单件重量大且形状不规则、批量小、换型频繁的场景,传动形式与装炉方式是否匹配要单独核对,不宜直接照搬同类产线的配置。定制解决的是特定工况下的匹配问题,而不是所有工况的通用答案。
具体要核对的条件可以归成几组。传动件部分,托辊与相关易损件的材质、更换周期如何界定,更换时是否要停整线。炉体部分,炉膛耐材与保温层型式、控温分区数量与测温点布置、气氛控制的实现方式与安全联锁。服务部分,备件清单与供应周期、停机后的响应安排、维修改造由谁执行。考核部分,温度均匀性、节拍、连续运行可用率如何测量与赔付。每一组都要有明确的责任方,否则讨论会停在形容词上。
向候选方索取的验证材料也要具体。较稳妥的做法是要求提供同类工况的交付清单与可联系的参考用户,提供设备总图与关键部件规格,提供调试记录与验收标准的书面文件,并说明备件供应与响应安排。口头承诺与行业惯例不能替代这些内容,尤其是停机考核、备件与响应时间,写进合同才有约束力。
下一步可以这样做。先把工况参数表整理出来,包括材质、单件重量与尺寸、装炉方式、节拍、温度区间、气氛要求与年运行小时数,再带着这份表去比对候选供方的传动形式、交付案例与验收口径,要求其针对参数表给出书面方案。参数一时难以确定的,可以先做分段或小批量验证,再决定整线定制的范围。对具备定制方案能力与安装调试、维修改造能力的企业,例如苏州工业园区热处理设备厂有限公司,可以直接把参数表交给对方,看其给出的方案与验收口径能否逐项对应。参数不清、验收口径不明就下单,风险通常不体现在设备报价上,而是体现在之后每一次停机里。


